
Come vengono prodotti i maschi per tubi?
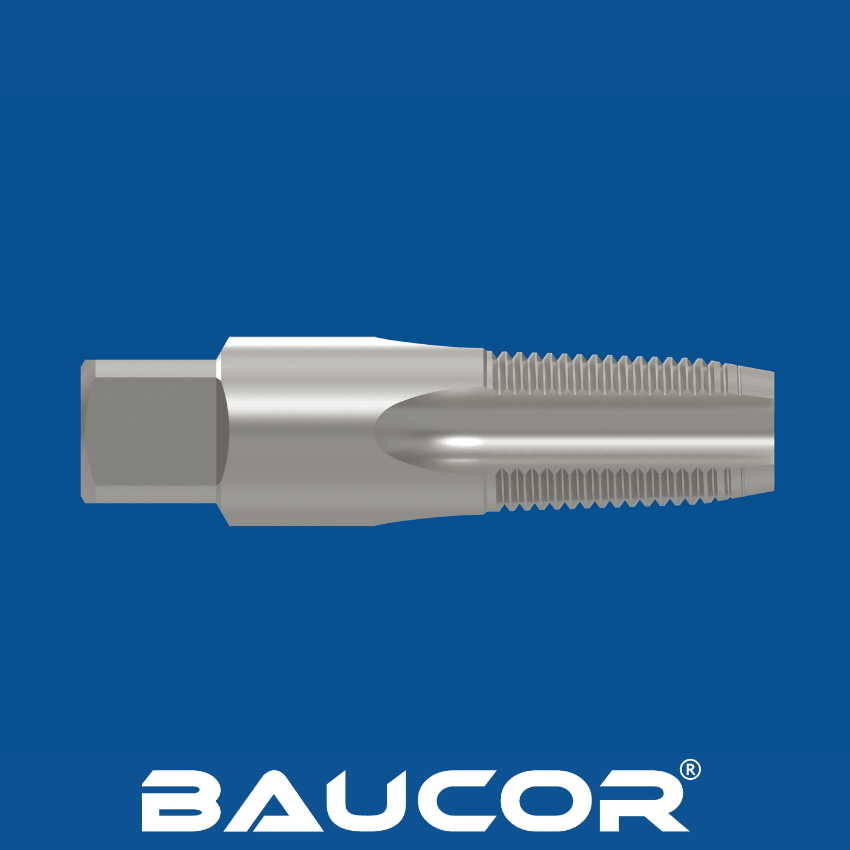
La realizzazione dei maschi per tubi, con la loro speciale forma conica indispensabile per collegamenti a tenuta stagna, è un processo meticoloso in cui precisione e proprietà del materiale sono fondamentali. Vediamo più da vicino le fasi principali:
- Scelta e preparazione del materiale:
- Scelta del materiale: l'acciaio super rapido (HSS) è la base di molti maschi per tubi grazie al suo equilibrio tra tenacità, resistenza all'usura e costo contenuto. Per tubi particolarmente duri o applicazioni impegnative, i produttori possono scegliere l'acciaio super rapido al cobalto (HSS-E) per la sua superiore resistenza al calore, oppure l'acciaio super rapido da metallurgia delle polveri (PM HSS) per la massima tenacità.
- Altri materiali possibili sono l'acciaio super rapido al cobalto (HSS-Co), la metallurgia delle polveri (PM), l'acciaio super rapido ad alte prestazioni (HP-HSS), il metallo duro, il nitruro di titanio (TiN), il carbonitruro di titanio (TiCN), il nitruro di titanio e alluminio (TiAlN), il carbonio simile al diamante (DLC) e il nitruro di alluminio e titanio (AlTiN).
- Sagomatura iniziale: la barra di acciaio scelta viene tagliata a una lunghezza approssimativa e sottoposta a un ciclo di trattamento termico per aumentarne la durezza, preparandola alle sollecitazioni della lavorazione meccanica.
Formatura del grezzo:
- Rettifica o tornitura: le lavorazioni meccaniche asportano il materiale in eccesso per ottenere il codolo del maschio (la parte non filettata afferrata dal portautensili) e il suo diametro complessivo. Queste quote sono già controllate con precisione perché influenzano la dimensione finale del filetto e la compatibilità.
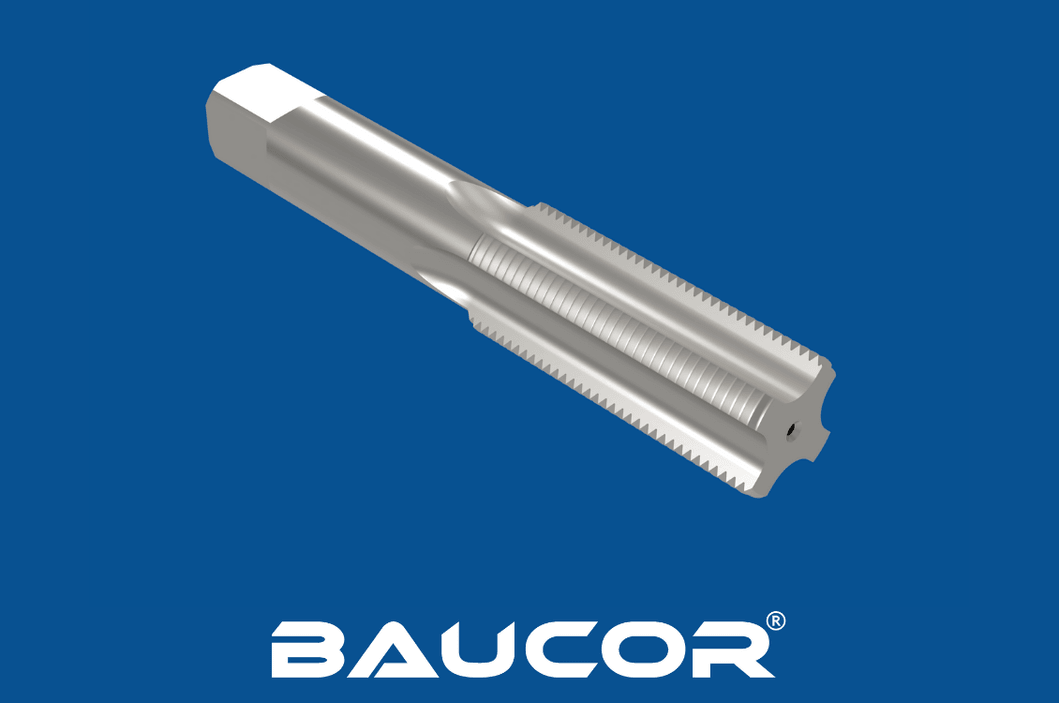
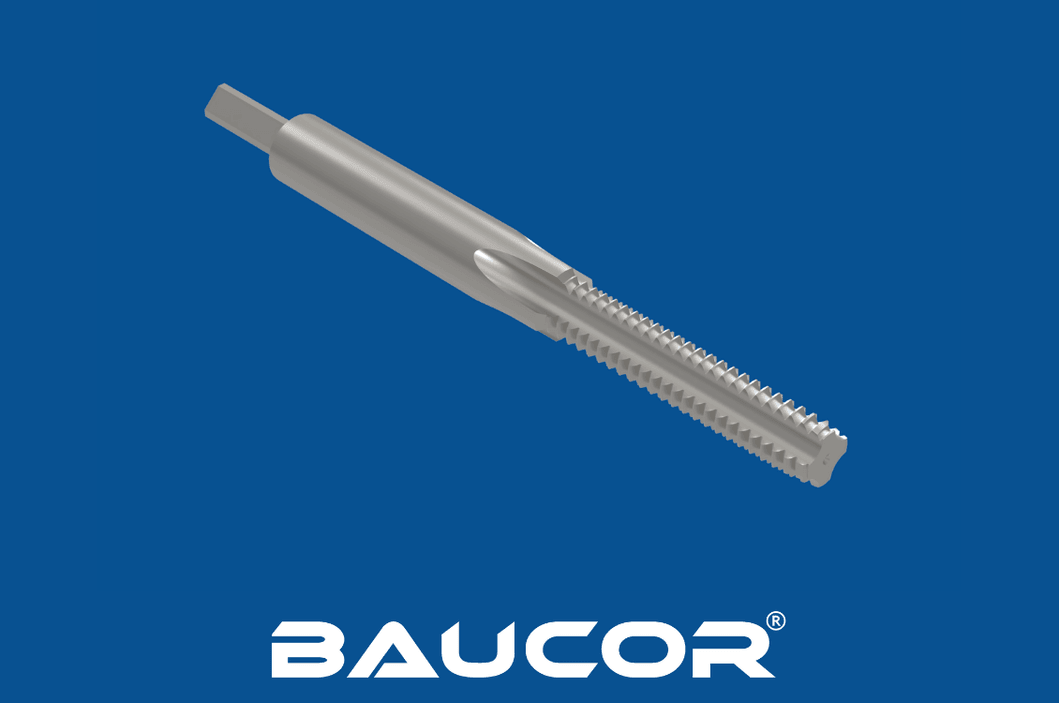
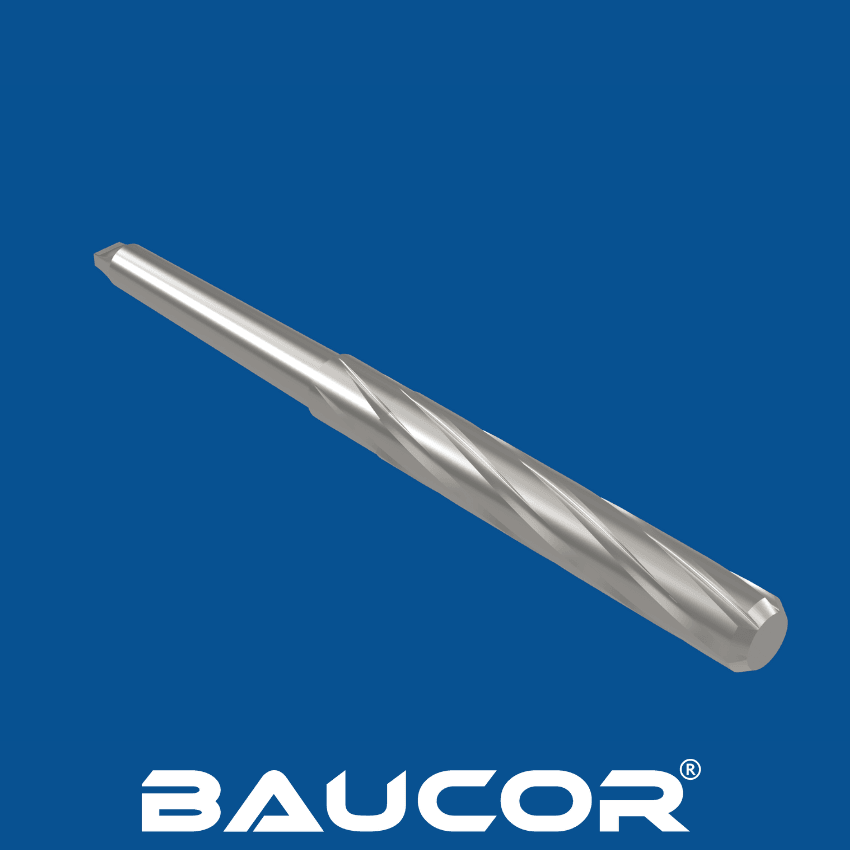
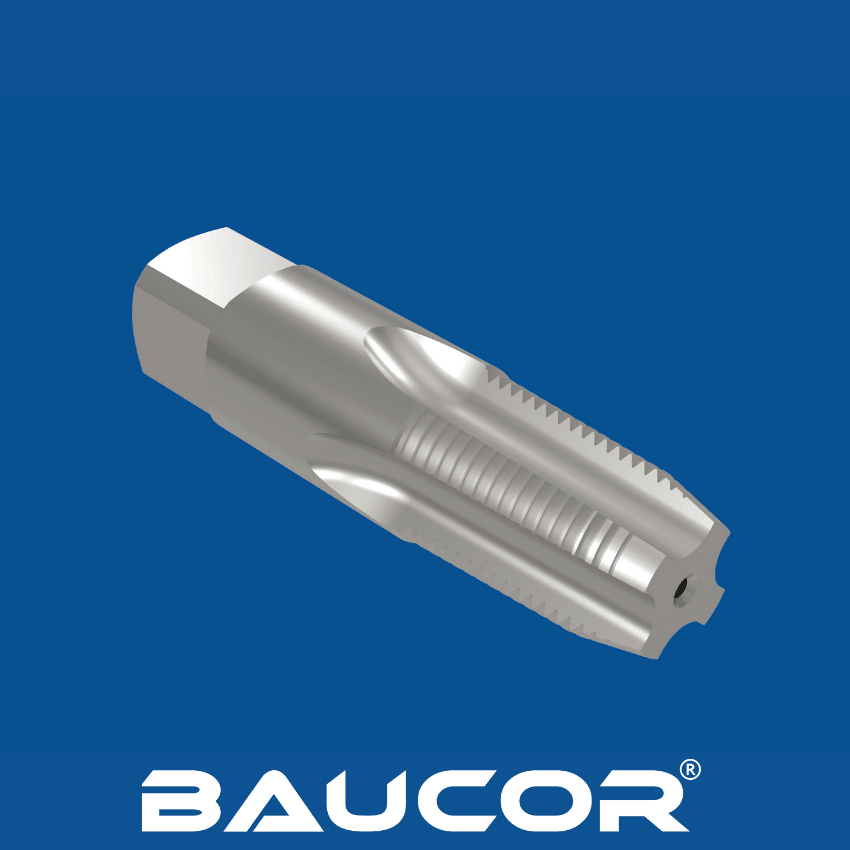
- Scanalatura: fresatrici specializzate ricavano le tipiche scanalature del maschio. I maschi per tubi possono avere scanalature diritte per ottenere trucioli corti nei materiali comuni, oppure scanalature elicoidali per una migliore espulsione del truciolo con materiali più tenaci o fori più profondi.
Realizzazione del filetto:
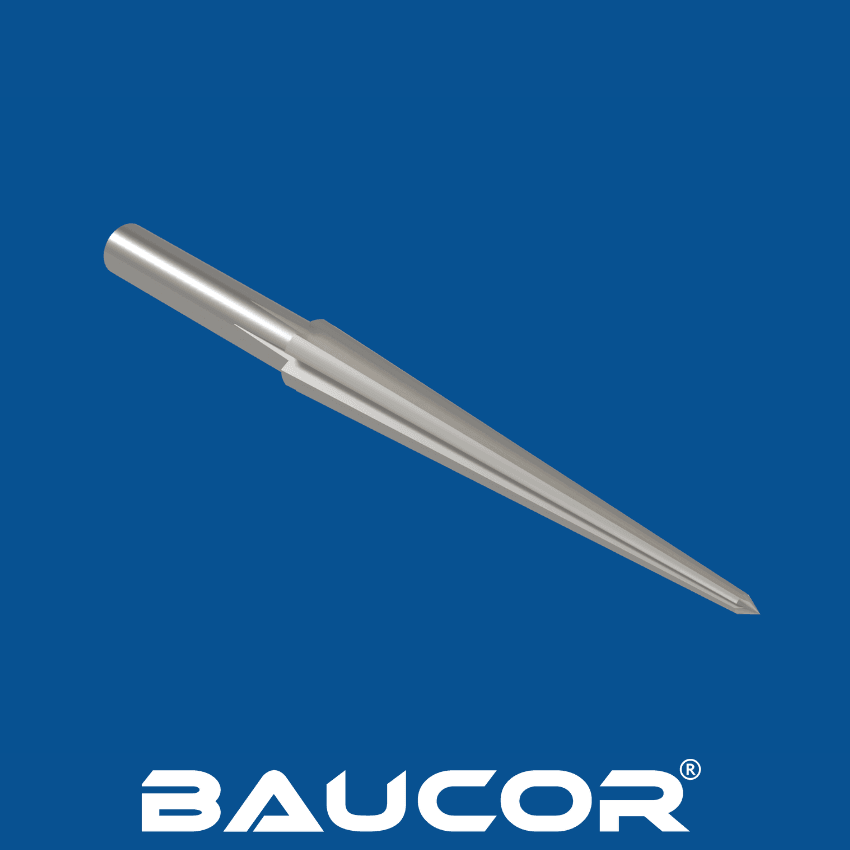
- Rettifica specializzata del filetto: le rettificatrici di precisione svolgono il ruolo più critico. Queste macchine utilizzano mole con un profilo che riproduce la norma di filettatura desiderata (come NPT o NPTF), incorporando la conicità essenziale.
- Precisione e controllo: la tecnologia CNC (Computer Numerical Control, controllo numerico computerizzato) garantisce accuratezza e ripetibilità del processo di taglio del filetto. I produttori controllano con cura le velocità delle mole, i movimenti della macchina e persino il flusso del refrigerante per mantenere condizioni di taglio ottimali.
Trattamento termico
- Ottimizzazione delle proprietà del materiale: il maschio viene sottoposto a un ulteriore ciclo di trattamento termico. Questa fase finale regola con precisione durezza, tenacità e resistenza all'usura, assicurando che possa sopportare le forze generate dal taglio dei filetti nei materiali dei tubi.
Trattamenti superficiali (opzionali):
- Nitruro di titanio (TiN): il classico rivestimento color oro riduce attrito e usura.
- Rivestimenti avanzati: si possono scegliere in modo mirato soluzioni come il nitruro di titanio e alluminio (TiAlN) per applicazioni ad alta temperatura o il nitruro di cromo (CrN) per la resistenza alla corrosione.
Controllo qualità: controlli rigorosi garantiscono la qualità:
- Precisione dimensionale: filetti, diametri, conicità e geometria complessiva del maschio vengono controllati con cura rispetto alle tolleranze stringenti previste dalle norme di settore e dal produttore.
- Prova di durezza: verifica che il materiale abbia raggiunto con il trattamento termico le proprietà desiderate
- Controllo superficiale: il maschio viene esaminato alla ricerca di difetti o imperfezioni che potrebbero compromettere le prestazioni o la durata dell'utensile.