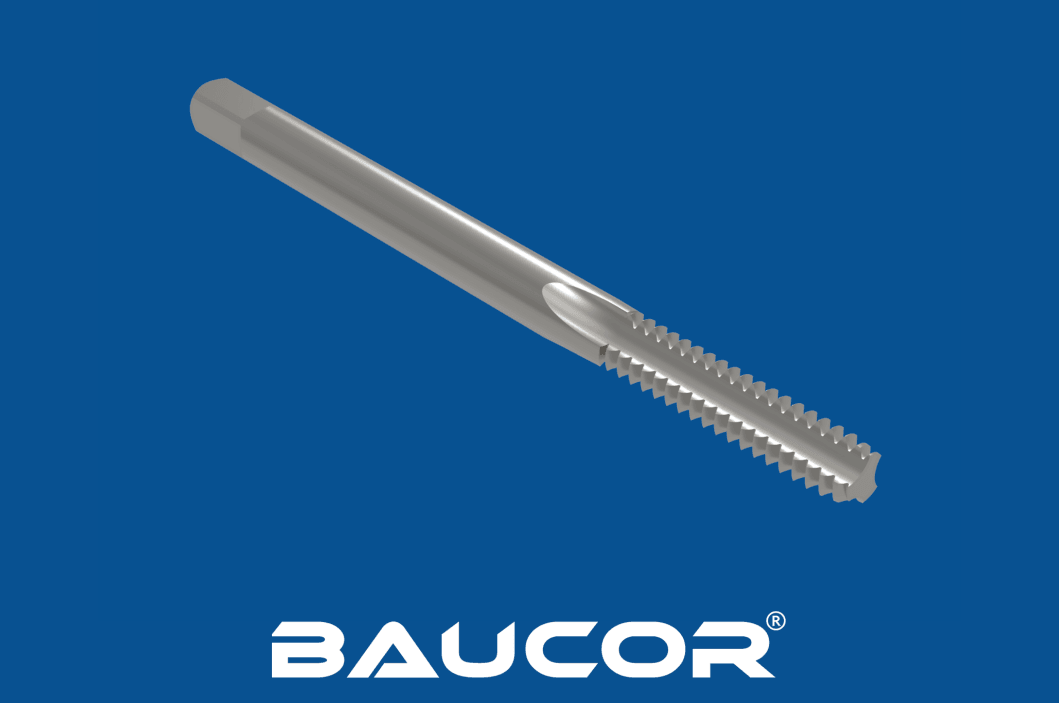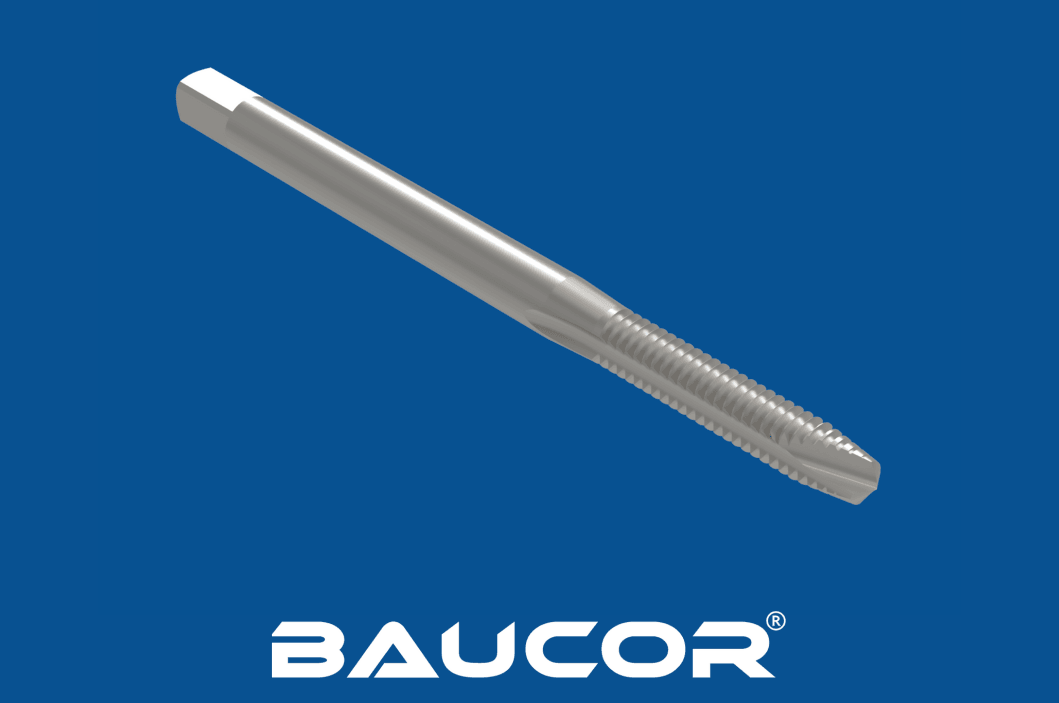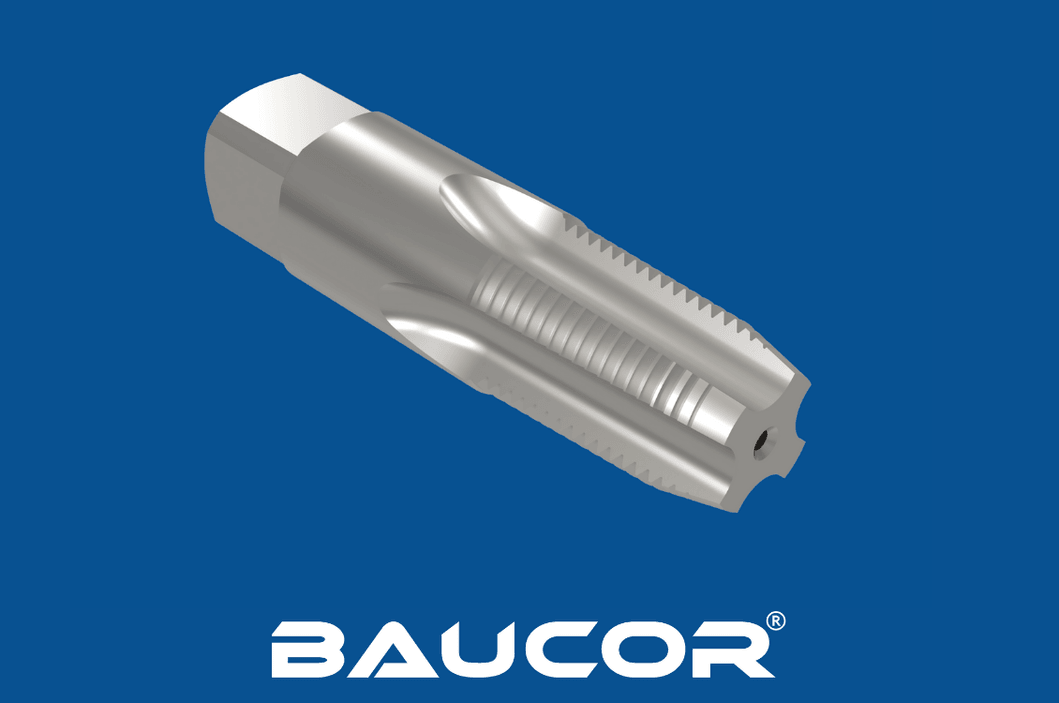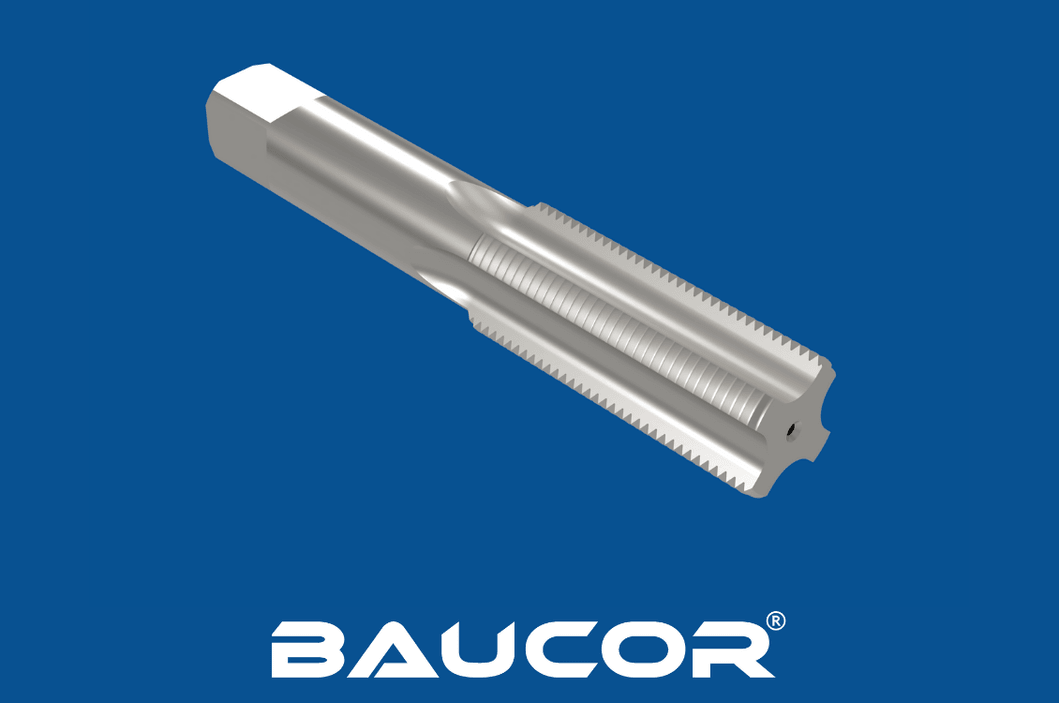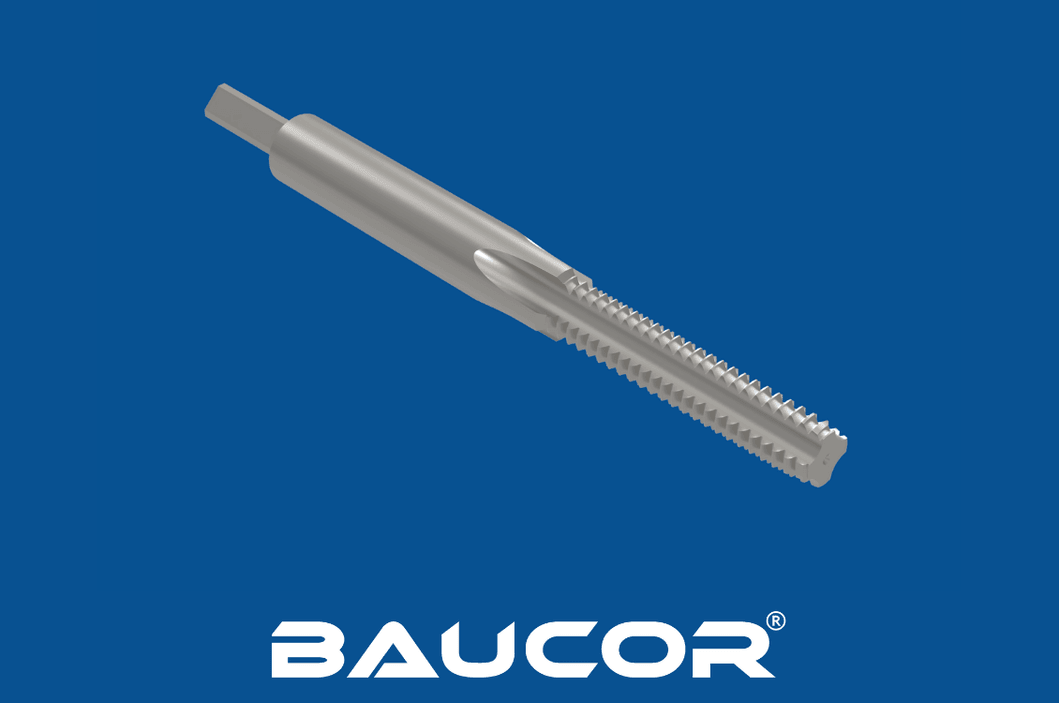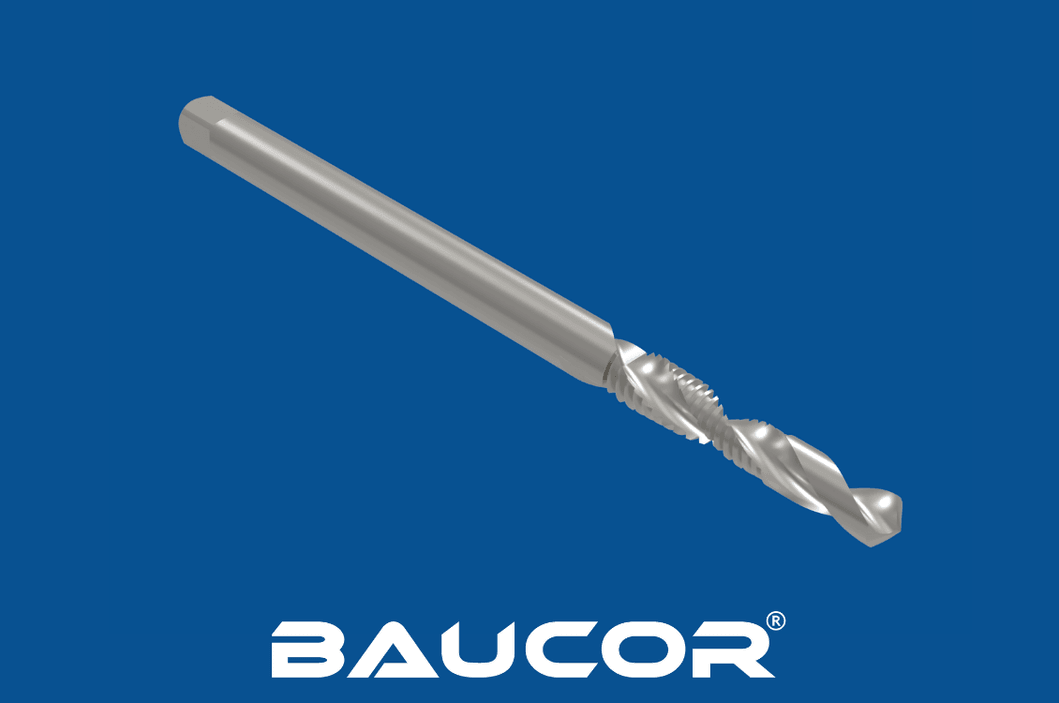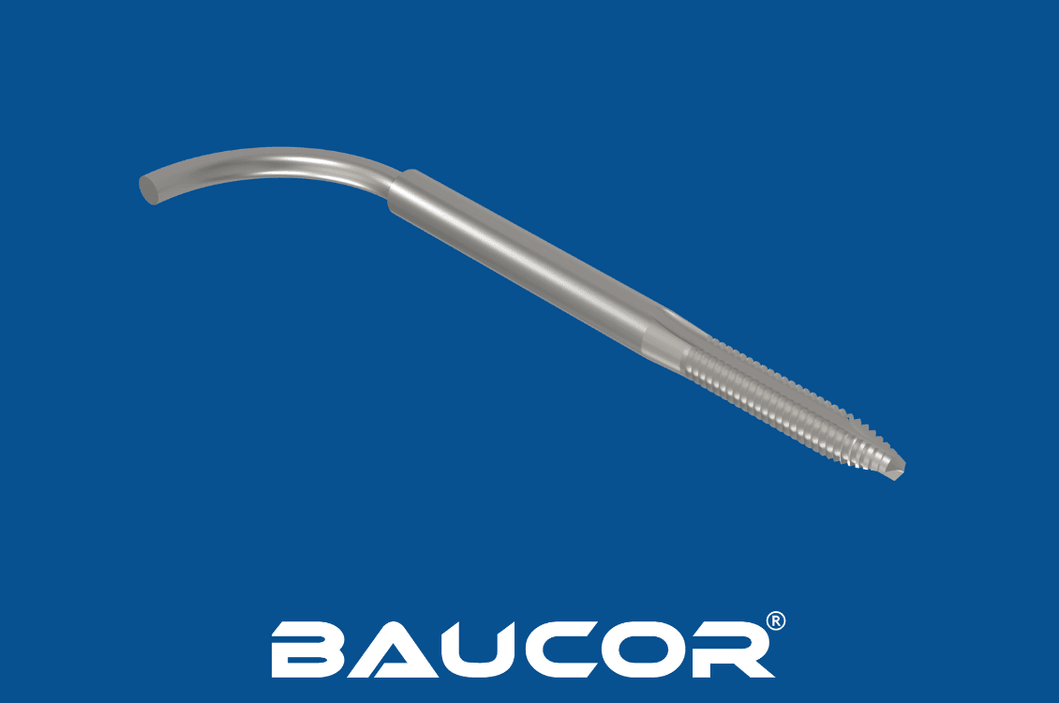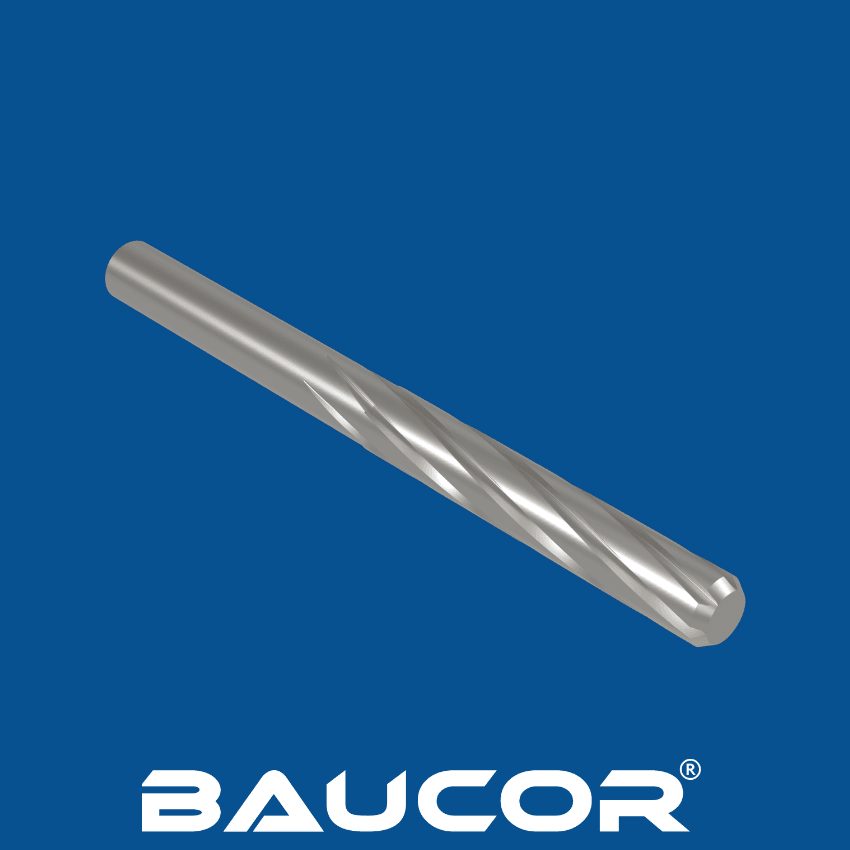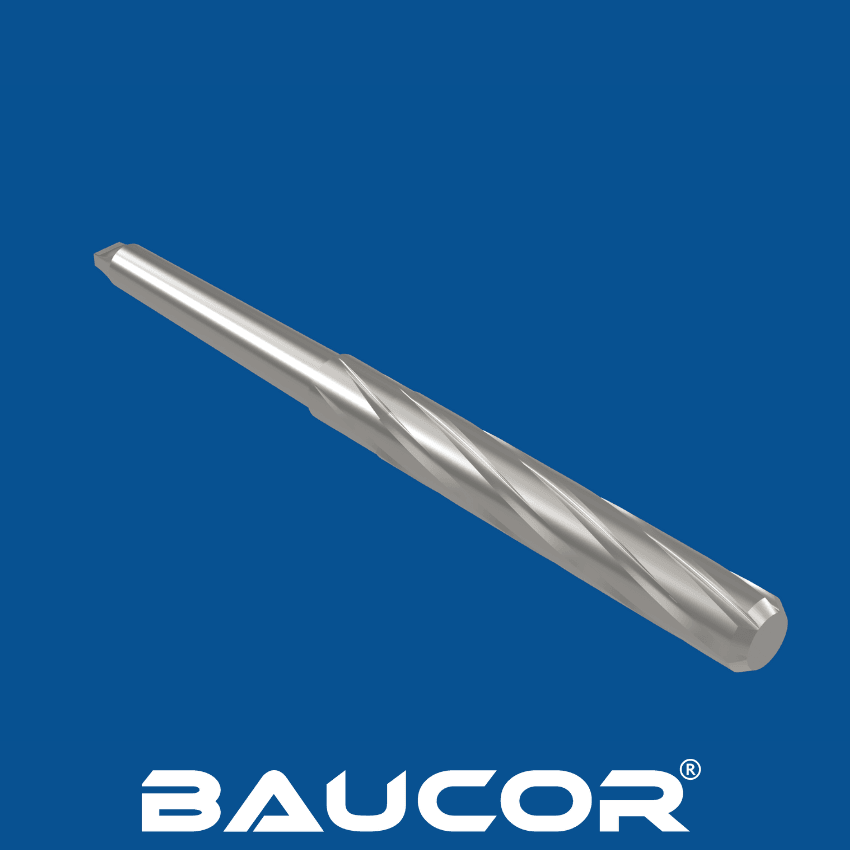

Come vengono prodotti i maschi a scanalatura elicoidale?
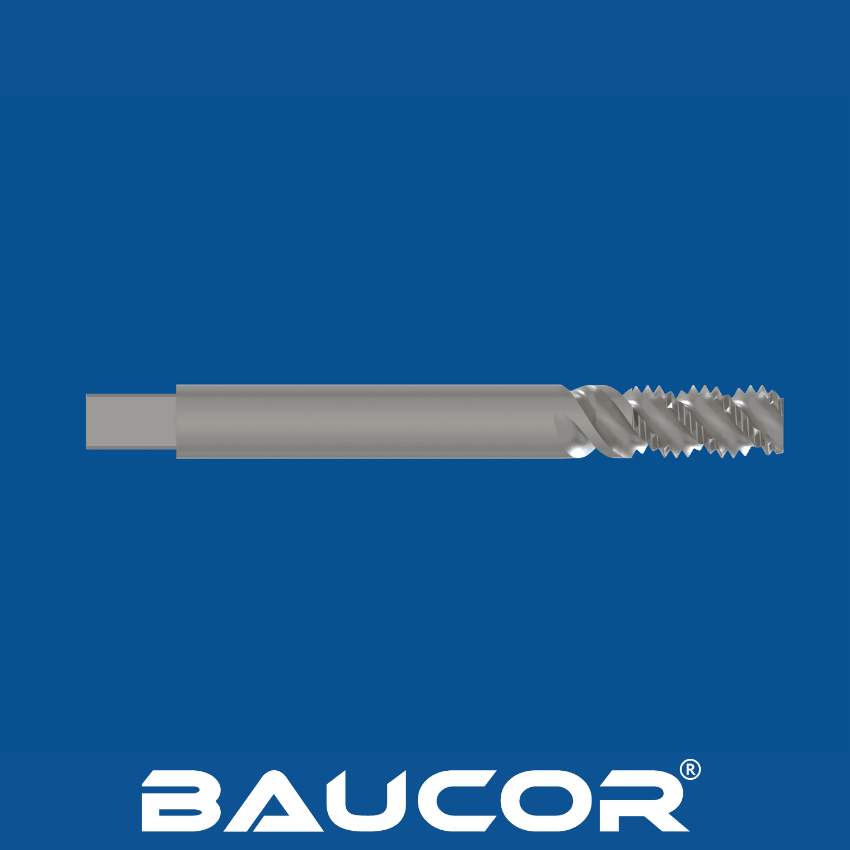
La realizzazione di un maschio elicoidale comprende diverse fasi, lavorazioni di precisione e attrezzature specializzate per ottenere l'accuratezza e le prestazioni desiderate.
Fasi principali della produzione
- Scelta e preparazione del materiale: Il processo inizia con una barra in acciaio per utensili di alta qualità, in genere acciaio super rapido (HSS) o acciaio super rapido al cobalto (HSS-E). La barra viene tagliata a una lunghezza approssimativa e sottoposta a trattamento termico per aumentarne la durezza. Altri materiali possibili sono l'acciaio super rapido (HSS), l'acciaio super rapido al cobalto (HSS-Co), il metallo in polvere (PM), il metallo duro e le varianti rivestite dei materiali precedenti (ad es. TiN, TiCN).
- Formatura del grezzo: La forma di base del maschio si ottiene con operazioni di rettifica o tornitura. Codolo e diametro complessivo iniziano a prendere forma.
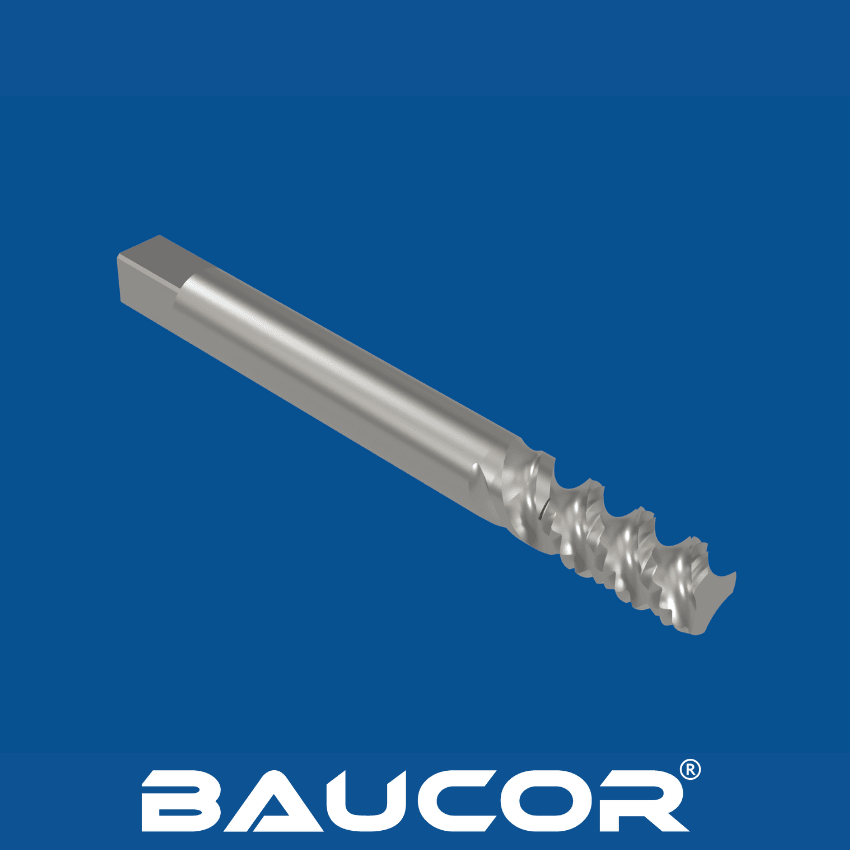
- Realizzazione delle scanalature: Fresatrici specializzate creano le caratteristiche scanalature elicoidali. L'angolo e la profondità di queste scanalature sono fondamentali per l'evacuazione dei trucioli.
- Taglio della filettatura: Rettificatrici di alta precisione usano mole specifiche per ricavare l'esatto profilo della filettatura secondo gli standard (ad es. metrica, UNC, UNF).
- Trattamento termico (finale): Il maschio viene sottoposto a un trattamento termico finale per ottenere durezza e resistenza all'usura ottimali.
- Rivestimento (opzionale): Rivestimenti come il nitruro di titanio (TiN) o altri possono essere applicati per migliorare ulteriormente prestazioni e durata dell'utensile.
- Controllo qualità: Precisione dimensionale (filettature, diametro, geometria delle scanalature), durezza e finitura superficiale vengono ispezionate con rigore.