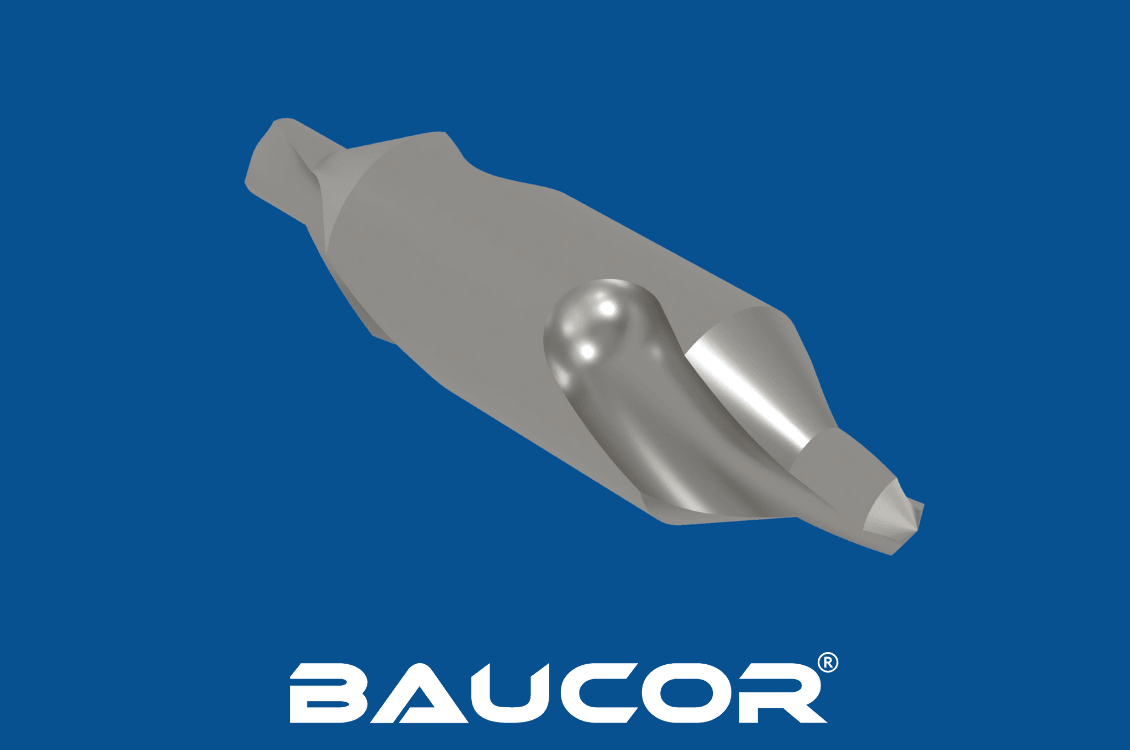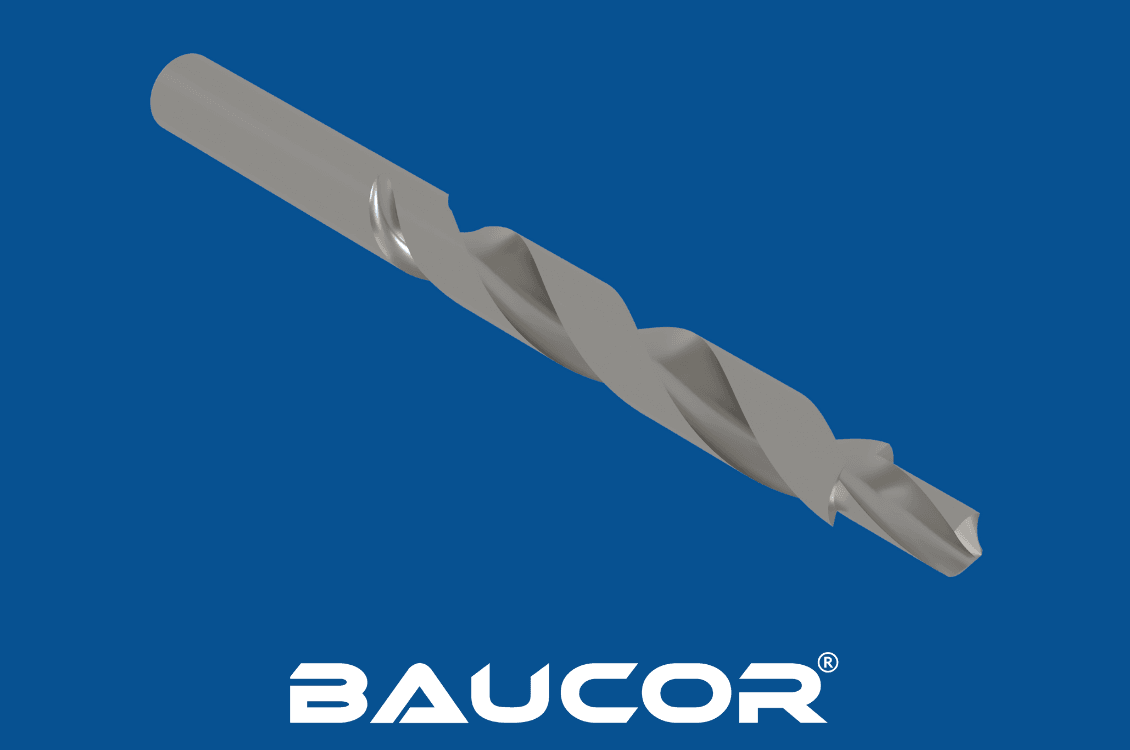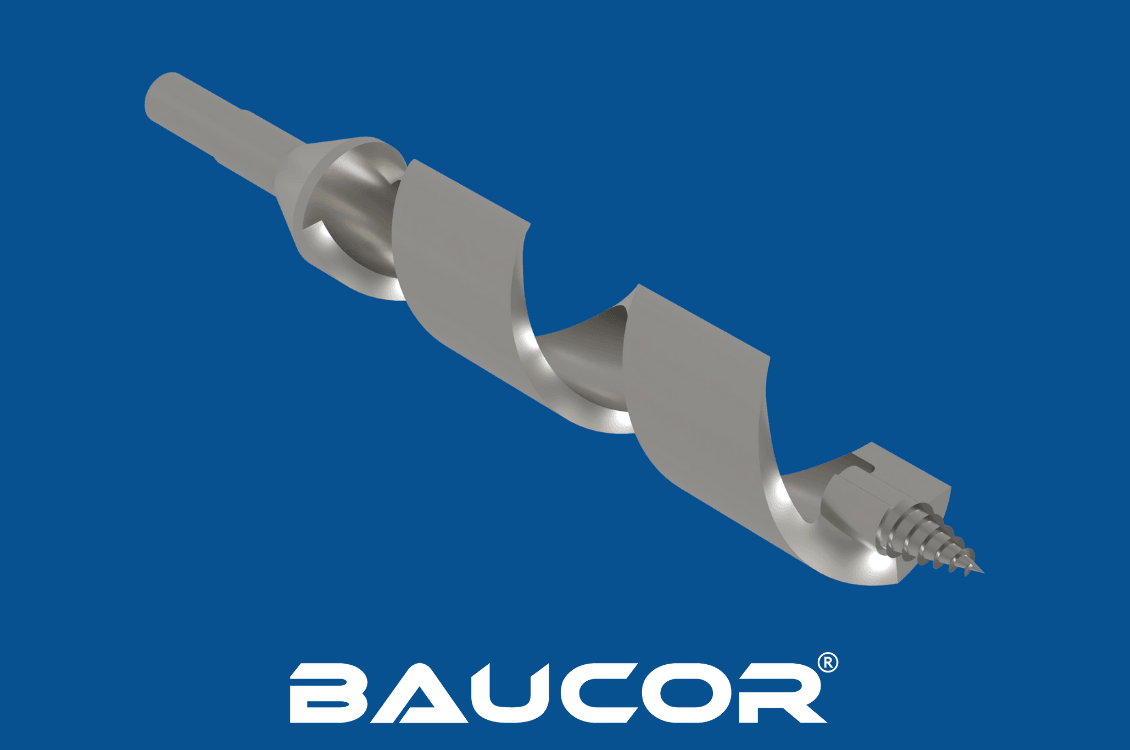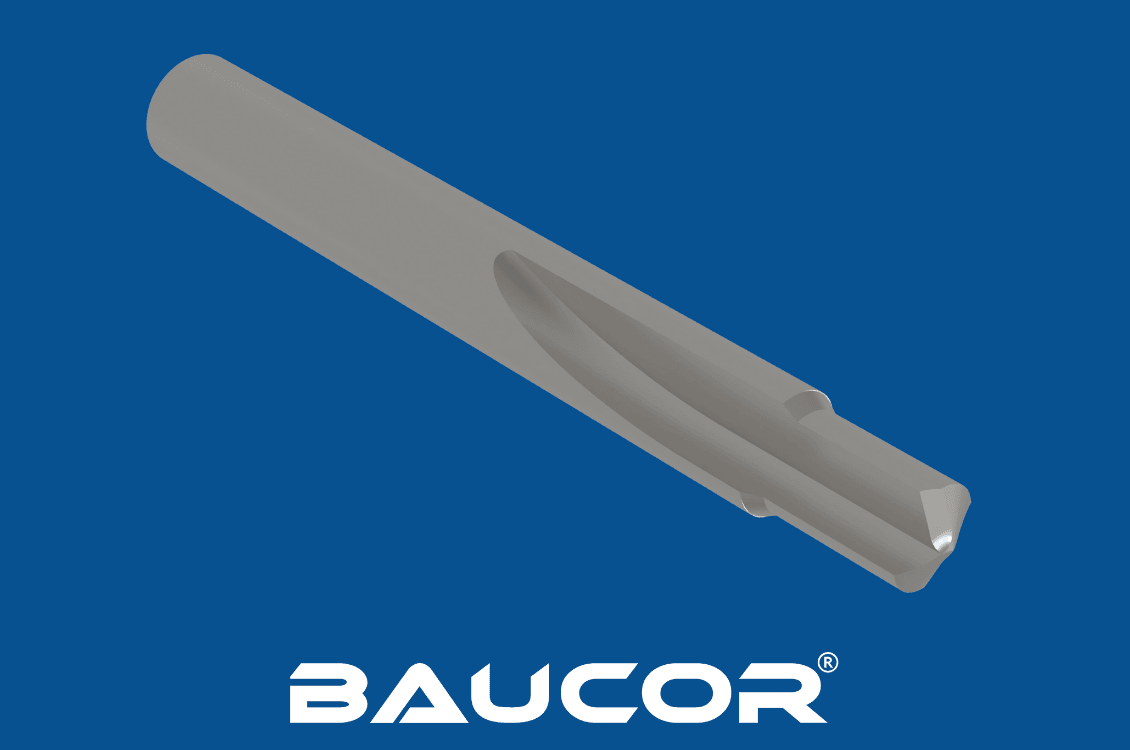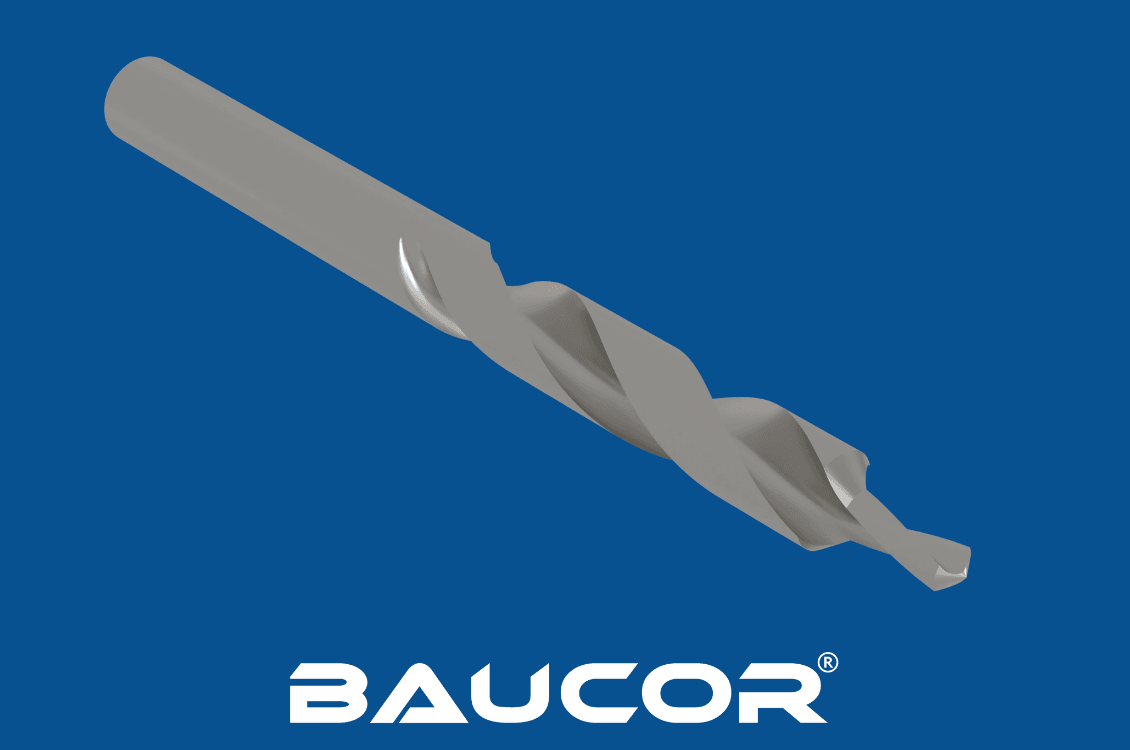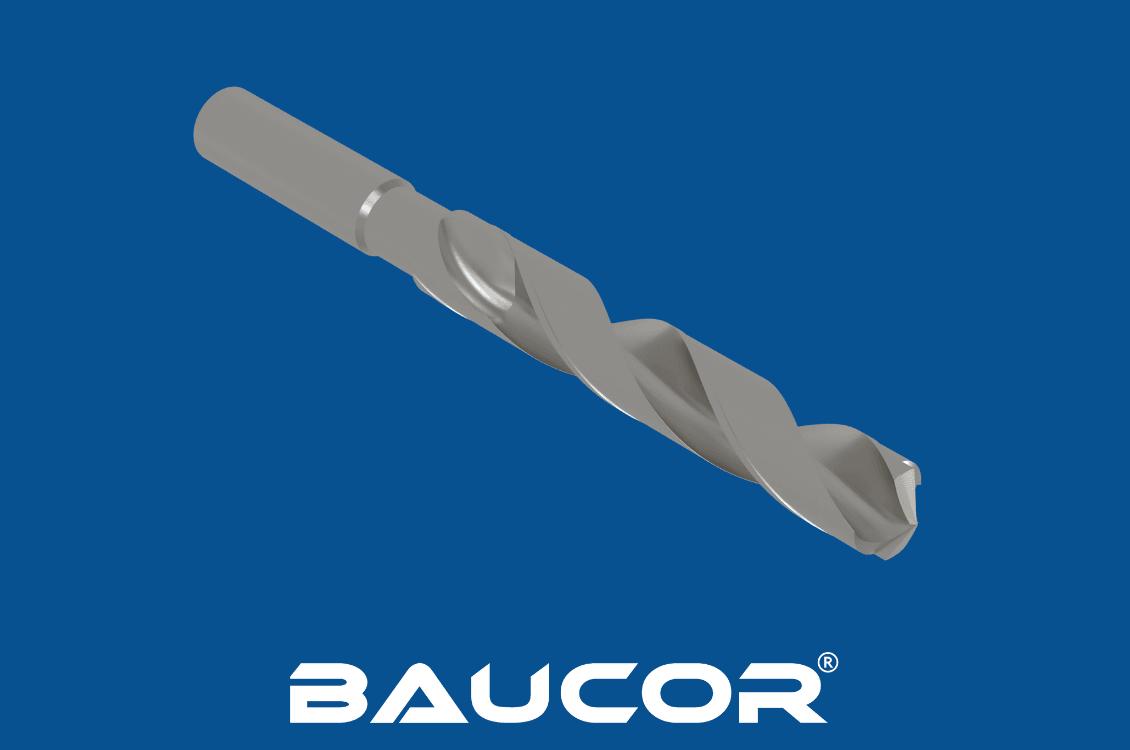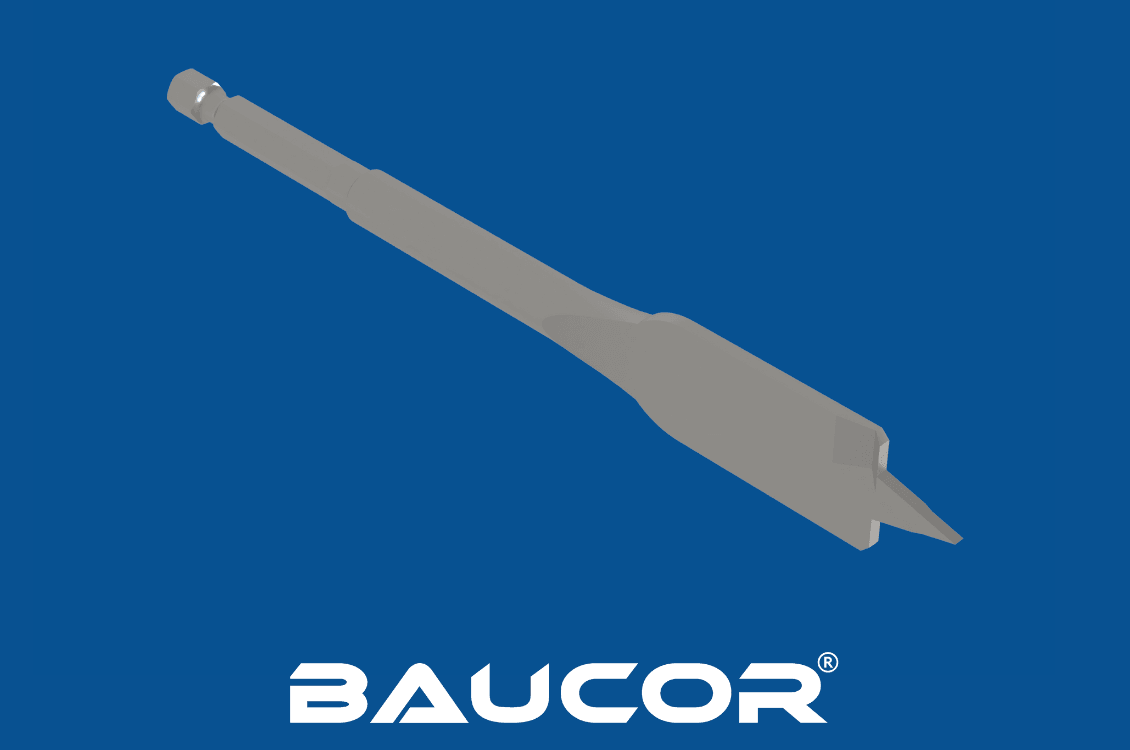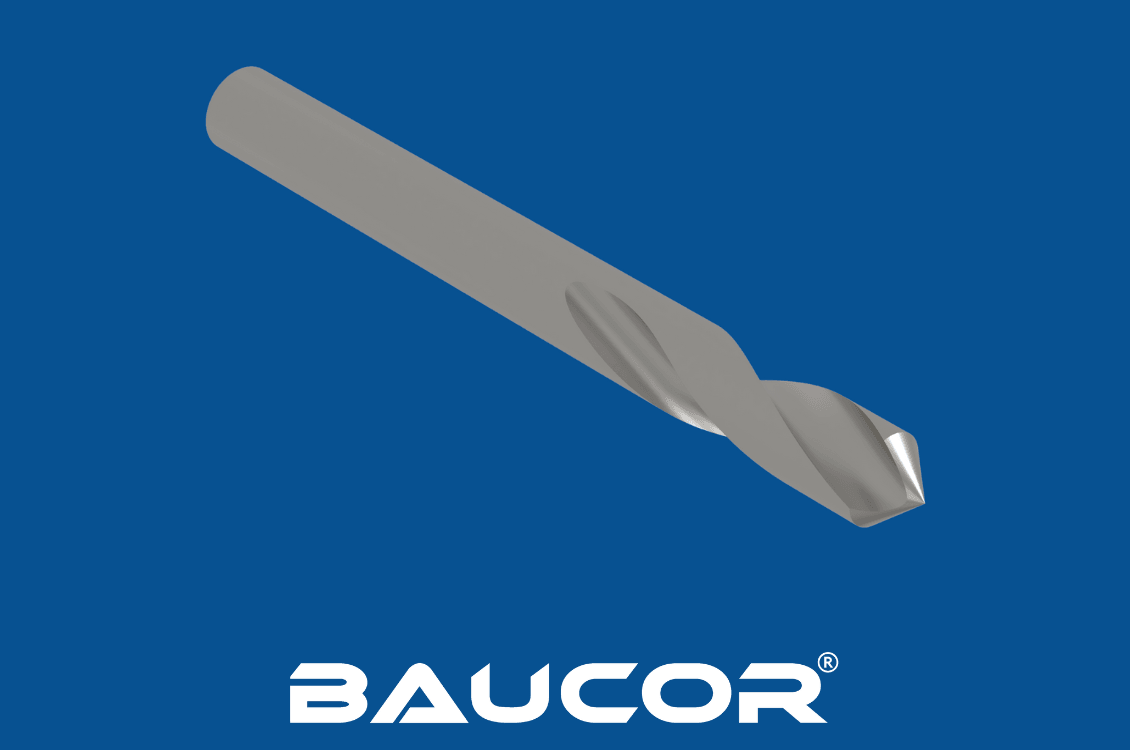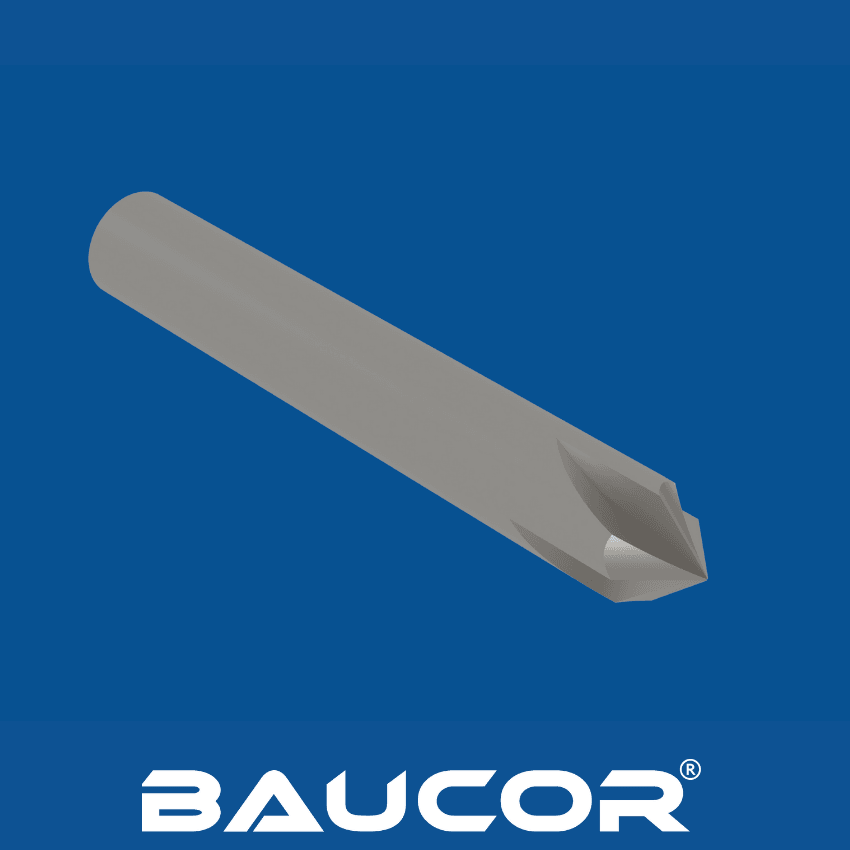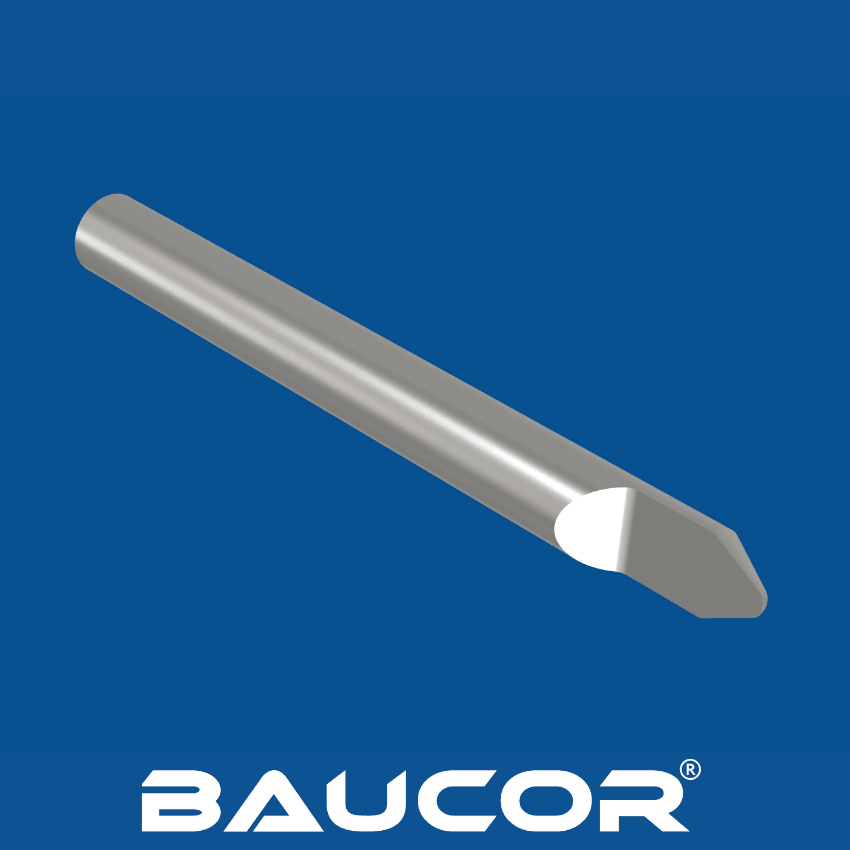

Come vengono prodotte le punte svasatrici?
Materie prime:
- Le punte svasatrici sono in genere realizzate in acciaio super rapido (HSS), in acciaio super rapido al cobalto (HSS-Co) o in metallo duro integrale per una resistenza all'usura eccezionale.
Fasi di produzione:
- Formatura del grezzo: il processo parte da una barra del materiale scelto, sgrossata fino alla forma di base della punta.
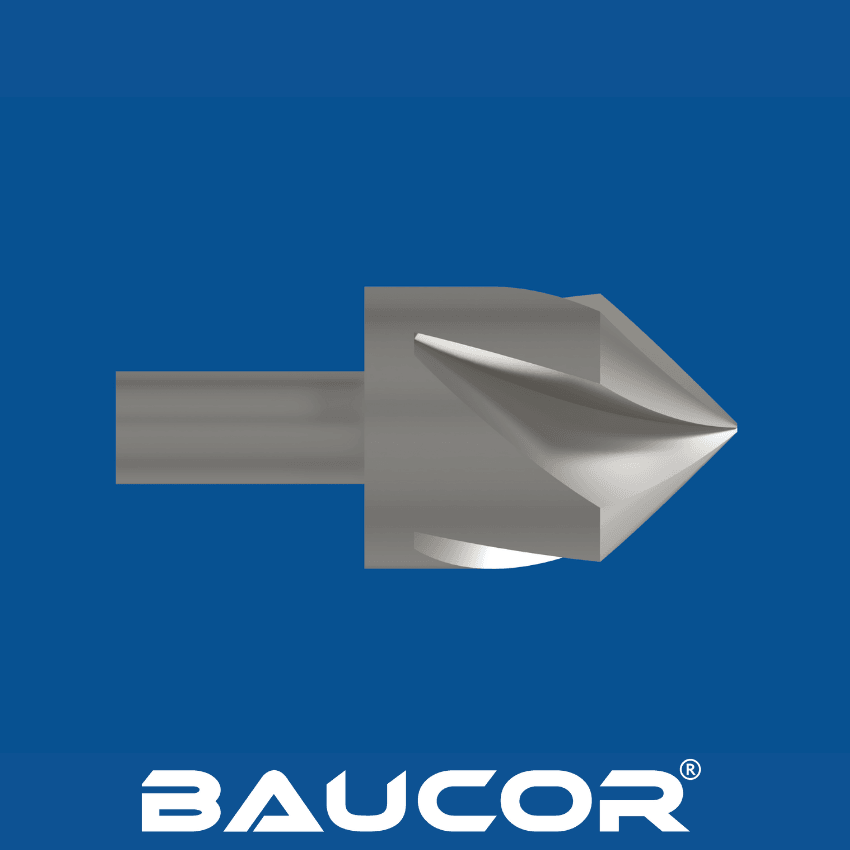
- Realizzazione delle scanalature: nel corpo della punta vengono ricavate scanalature elicoidali. Sono essenziali per un'efficiente asportazione del truciolo durante la svasatura.
- Angolo di svasatura: la punta viene rettificata con precisione all'angolo di svasatura desiderato. Gli angoli più comuni sono 82 gradi o 90 gradi,
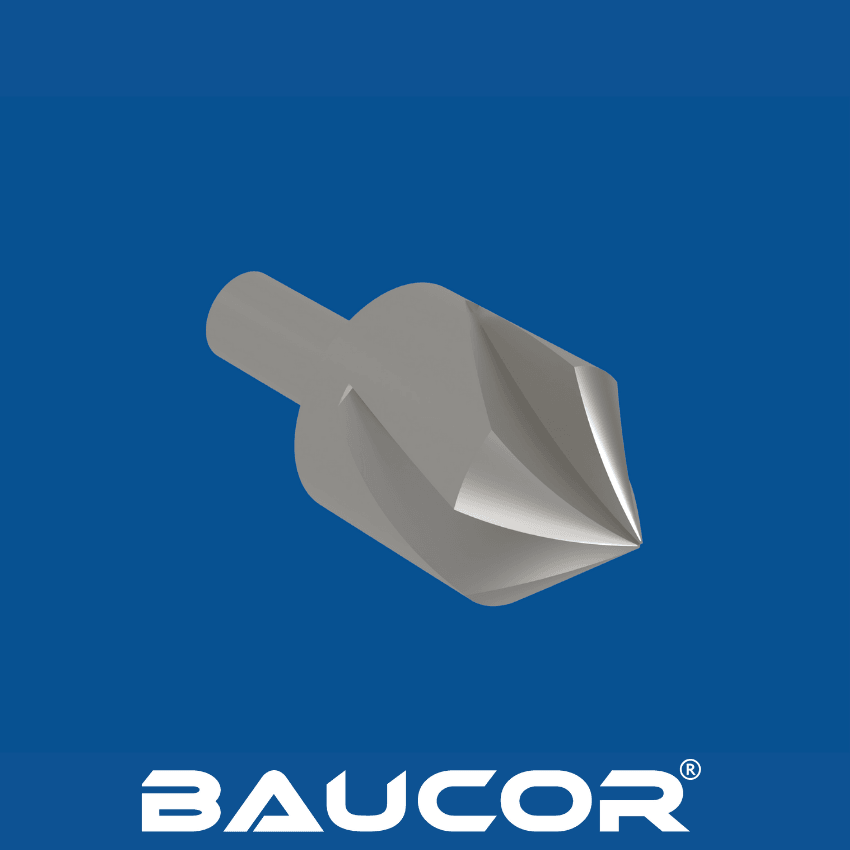
- Formatura del codolo: il codolo viene sagomato per adattarsi ai mandrini standard. I tipi di codolo più comuni sono tondo, esagonale e a cambio rapido.
- Tempra (se prevista): la punta può essere sottoposta a trattamento termico per aumentarne durezza e durabilità. Questa fase è particolarmente importante per le punte in HSS.
- Affilatura: una rettifica finale garantisce un tagliente affilatissimo. Questa affilatura è fondamentale per ottenere svasature pulite e precise.
- Rivestimento (opzionale): alcune punte svasatrici ricevono rivestimenti (come quelli trattati più avanti) per migliorare prestazioni e durata.
Aspetti da considerare nella produzione
- Angoli precisi: la precisione dell'angolo di svasatura è determinante per garantire un corretto accoppiamento con le teste delle viti.
- Affilatura: un tagliente affilato è essenziale per tagli puliti e per ridurre la scheggiatura del legno.