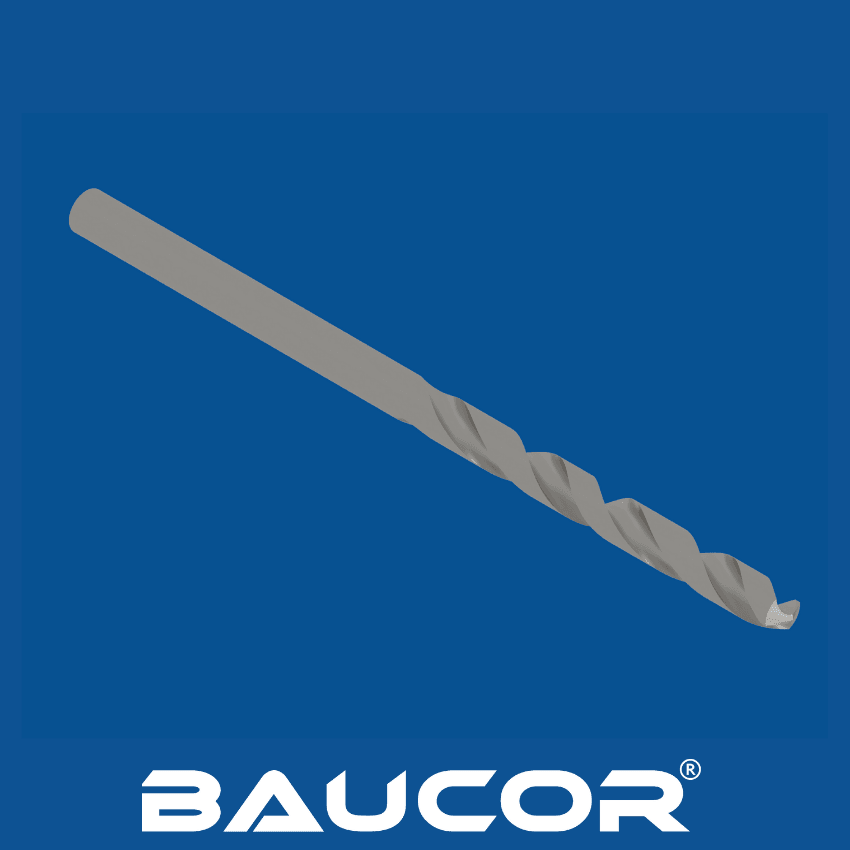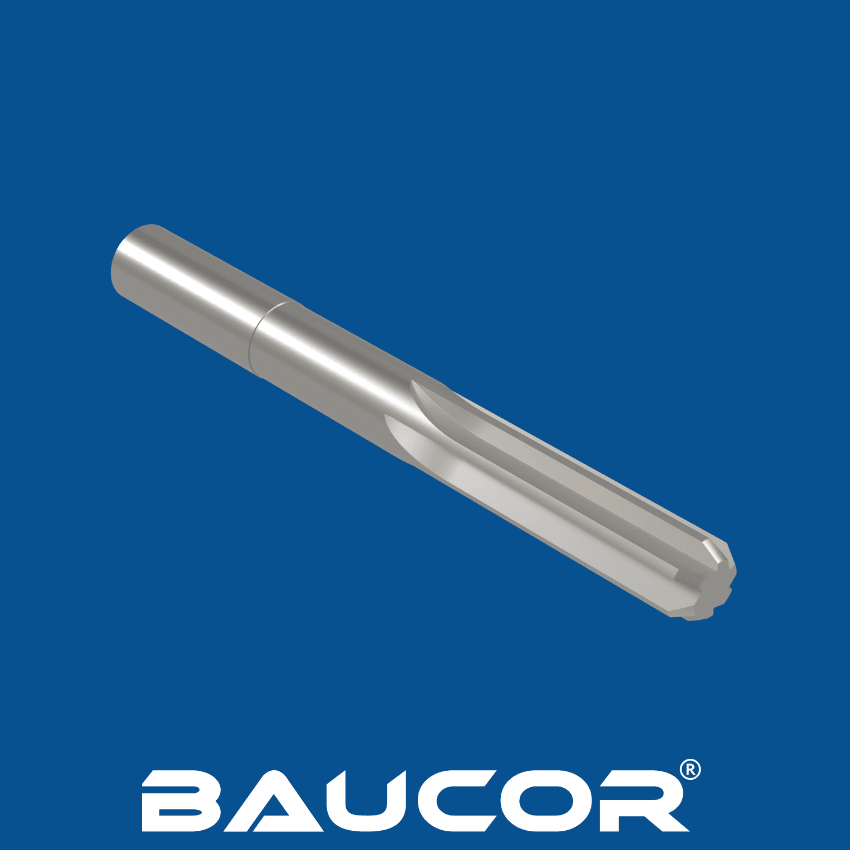

Come vengono prodotte le frese per stampi?
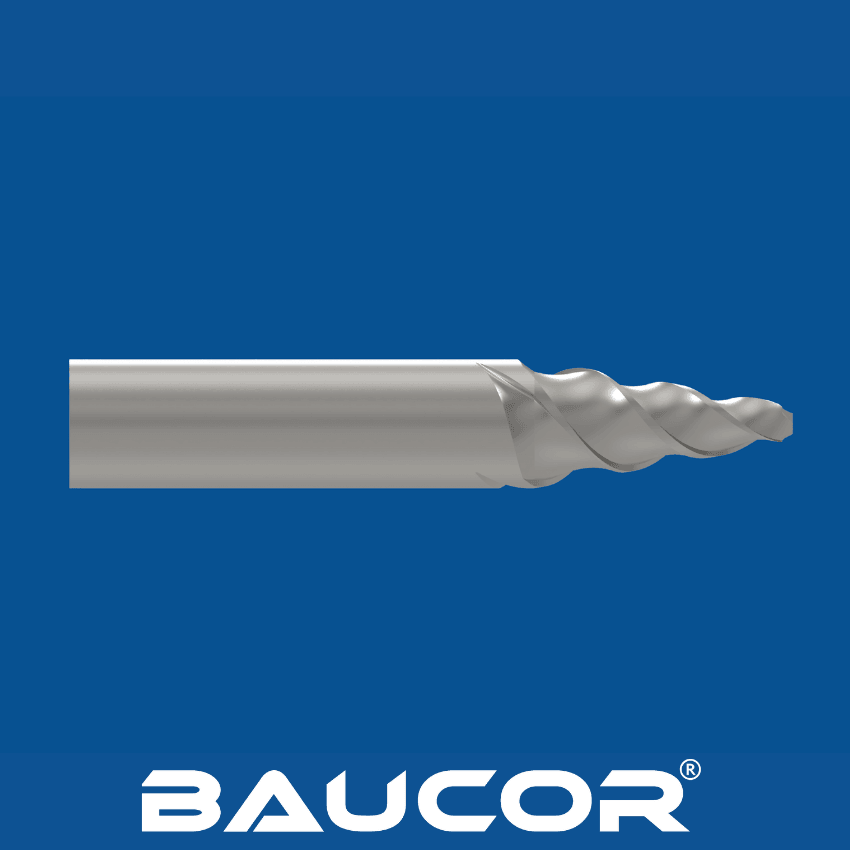
La produzione di frese per stampi, in particolare di quelle di alta qualità come le frese Baucor, comporta una serie di fasi complesse che richiedono precisione e competenza:
- Scelta del materiale: le frese per stampi sono in genere realizzate in metallo duro integrale o in acciaio super rapido (HSS). Il metallo duro offre durezza e resistenza all'usura eccezionali, ed è ideale per la lavorazione di materiali tenaci. L'HSS, pur essendo più morbido, offre buona tenacità ed elasticità ed è adatto ad applicazioni meno impegnative.
- Preparazione del grezzo: il materiale scelto viene tagliato in grezzi cilindrici del diametro e della lunghezza desiderati. Questi grezzi sono il punto di partenza per la forma della fresa.
- Sgrossatura: i grezzi vengono sottoposti a lavorazioni di sgrossatura, come tornitura e fresatura, per eliminare il materiale in eccesso e ottenere la forma di base della fresa. Per questa fase si utilizzano spesso macchine CNC, per garantire accuratezza e uniformità.
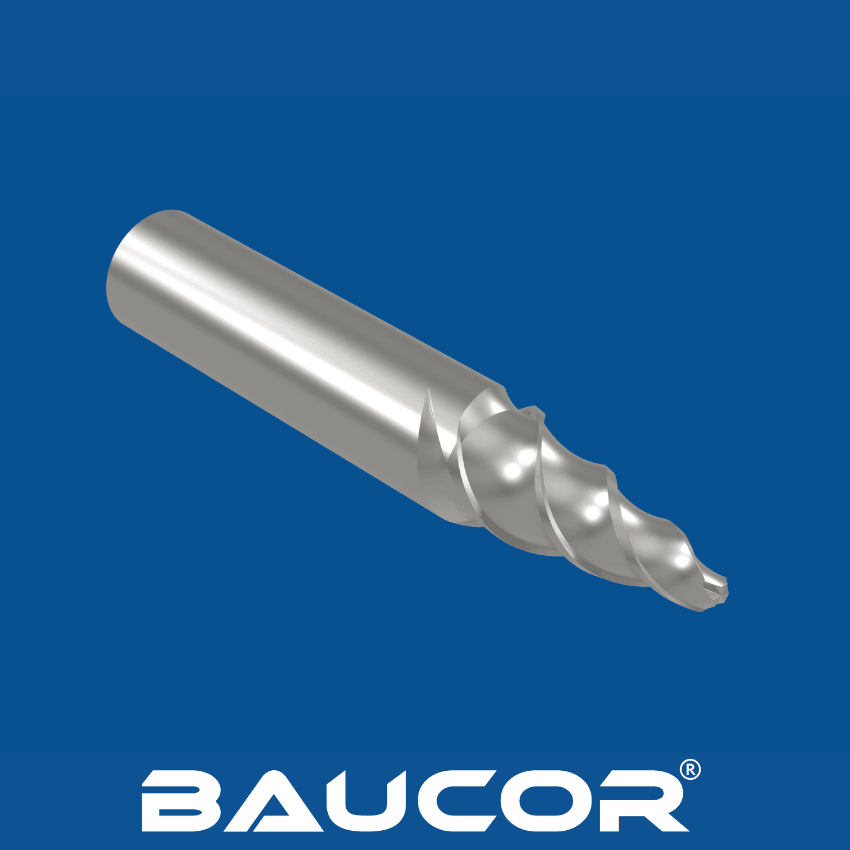
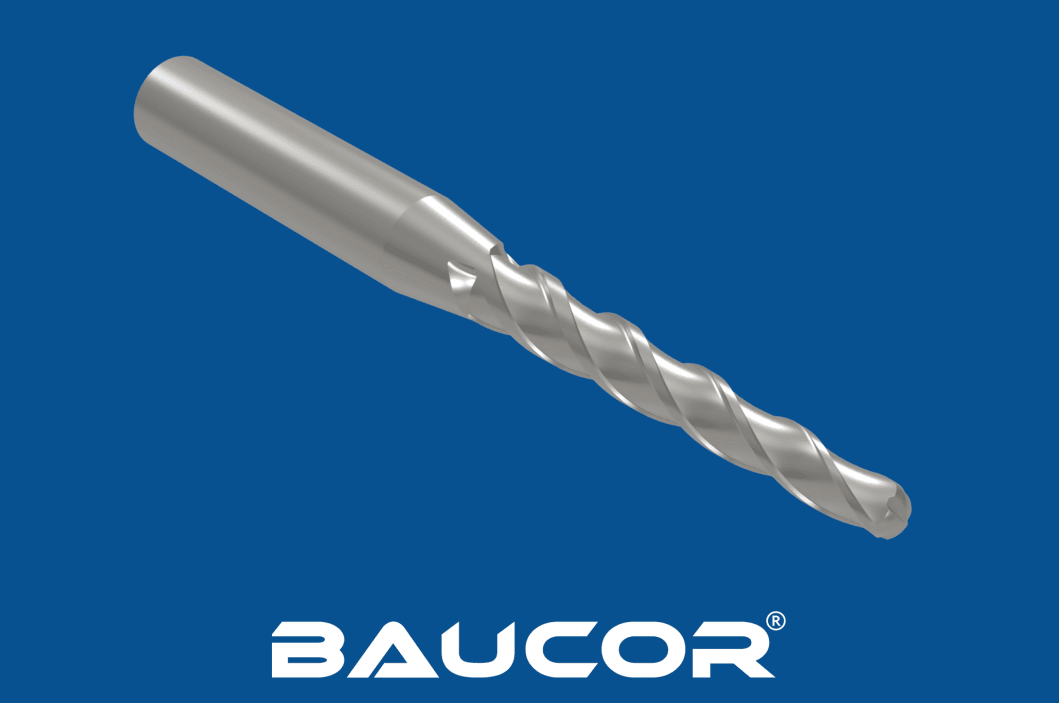
- Realizzazione delle scanalature: macchine di rettifica specializzate creano le scanalature elicoidali sul corpo della fresa. Queste scanalature sono fondamentali per l'evacuazione del truciolo, che evita l'intasamento della fresa e garantisce una lavorazione efficiente. Il numero di scanalature e la loro geometria possono essere personalizzati in base all'applicazione.
- Rettifica della faccia frontale: la faccia frontale della fresa viene rettificata per ottenere la forma e gli angoli di spoglia desiderati. Questa fase è determinante per le prestazioni di taglio della fresa e per il tipo di finitura superficiale che produce.
- Rettifica di scarico del collo: il collo della fresa (la parte sotto i taglienti) viene rettificato per creare un angolo di scarico. Lo scarico evita lo strisciamento e fa sì che solo i taglienti entrino in contatto con il pezzo.
- Rivestimento (opzionale): a seconda dell'applicazione, la fresa può essere rivestita con un sottile strato di materiali come nitruro di titanio (TiN), nitruro di titanio e alluminio (TiAlN) o nitruro di alluminio e titanio (AlTiN). Questi rivestimenti aumentano la durezza, riducono l'attrito e prolungano la durata dell'utensile.
- Rettifica finale: la fresa viene sottoposta a un'ultima rettifica per ottenere le dimensioni e le tolleranze precise necessarie a prestazioni ottimali. In questa fase i taglienti vengono rettificati fino alla affilatura finale e si garantisce la concentricità dell'utensile.
- Controllo qualità: durante tutto il processo produttivo vengono applicate rigorose misure di controllo qualità, per garantire che ogni fresa per stampi rispetti o superi i severi standard Baucor di precisione, prestazioni e durata. Comprendono il controllo dimensionale, la verifica della concentricità e le prove delle prestazioni di taglio.