Vai al contenuto
Produttore di lame e coltelli industriali e di utensili CNC su misura negli Stati Uniti e in Germania
Frese per raccordi

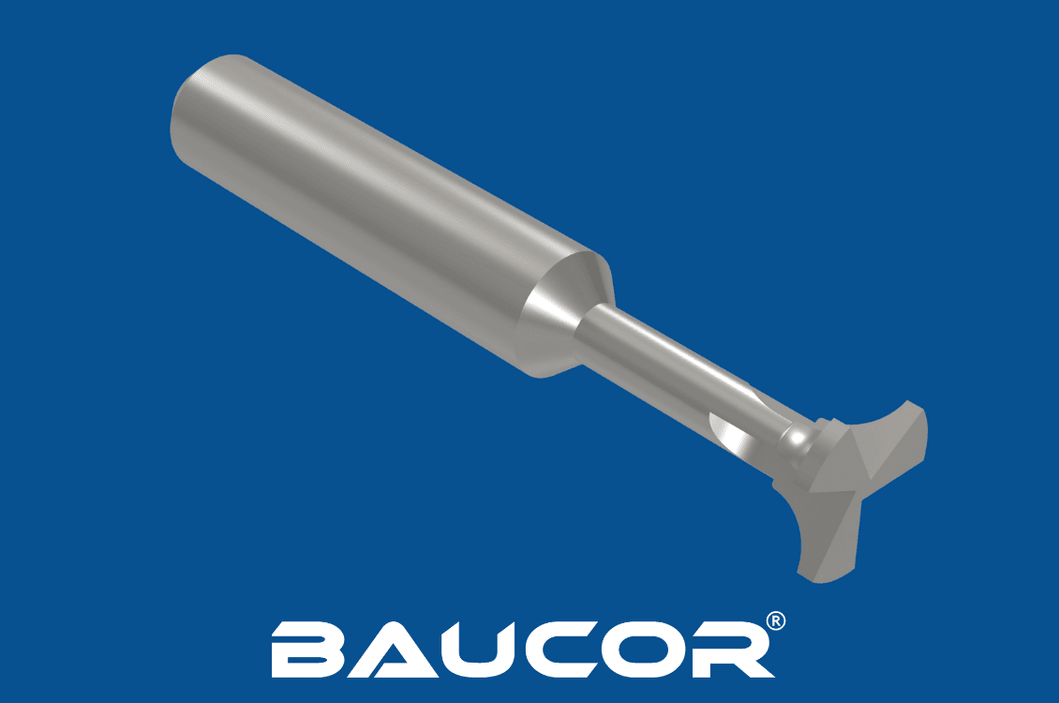
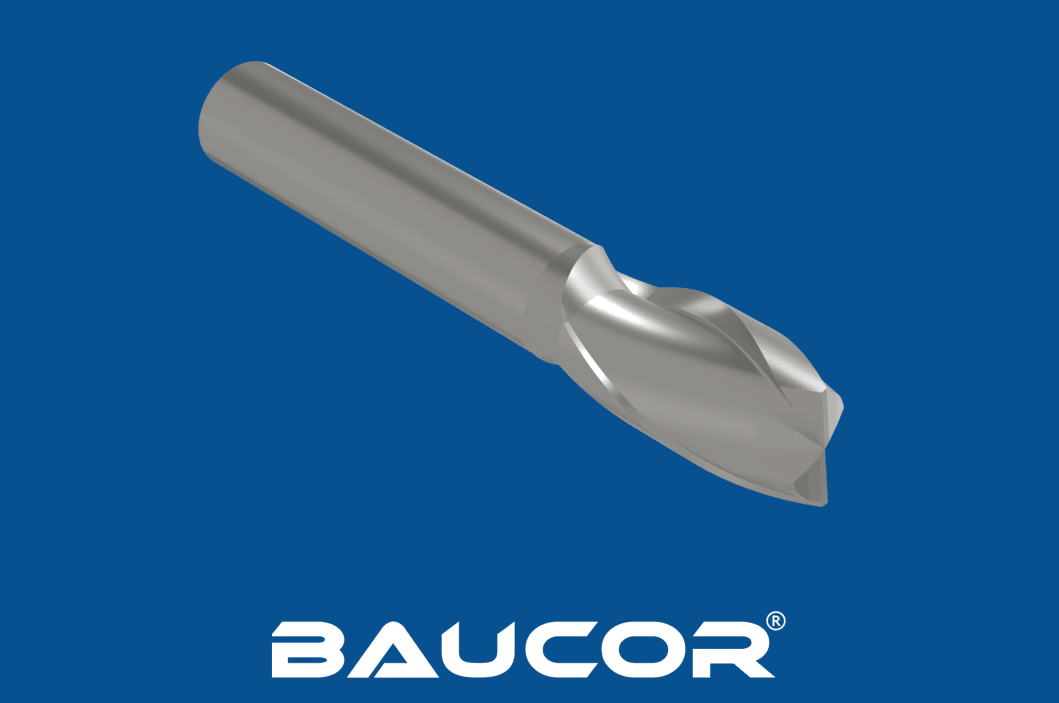
Fresa per raccordi a singola estremità: raggi CNC di precisione in tutta semplicità

PRECISIONE E PRESTAZIONI IN PERFETTA SINERGIA

FRESA PER RACCORDI – SINGOLA ESTREMITÀ

Produzione di precisione scelta da ingegneri e ricercatori di aziende Fortune 500

Un'esperienza produttiva di cui si fidano aziende leader a livello mondiale.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Che cos'è una fresa per raccordi a singola estremità? Come funziona?

Che cos'è una fresa per raccordi a singola estremità?

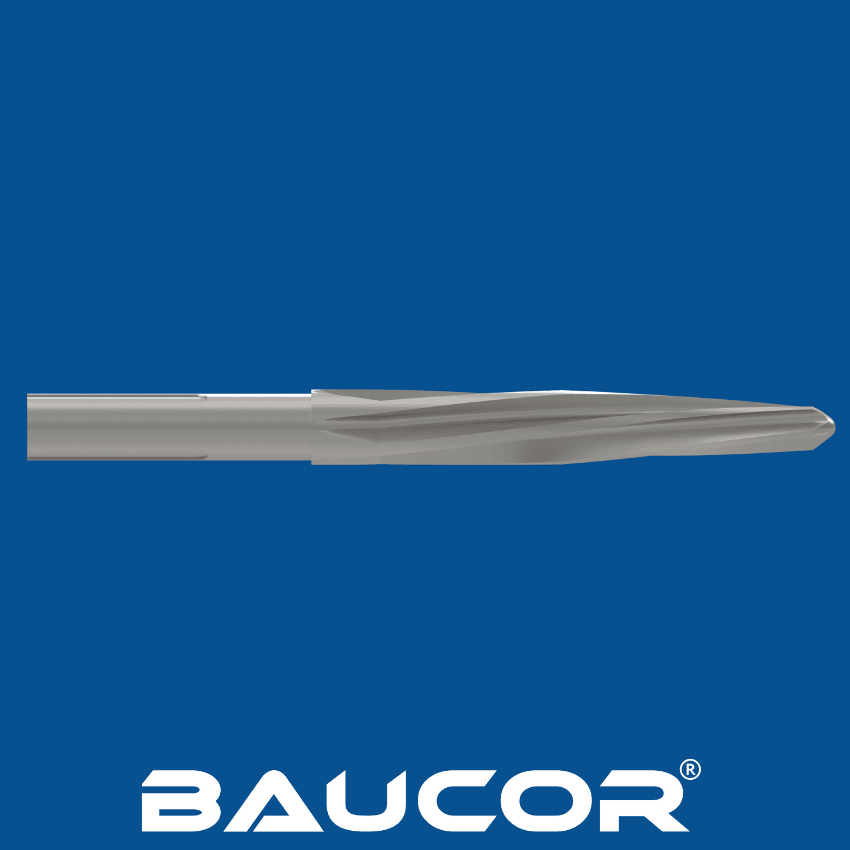
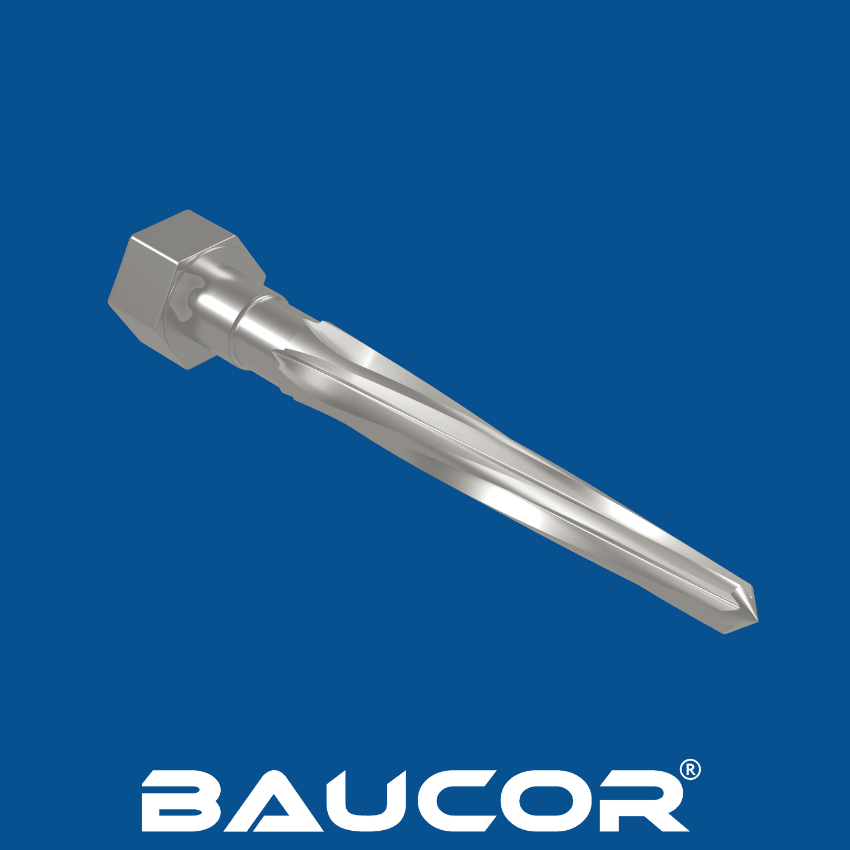
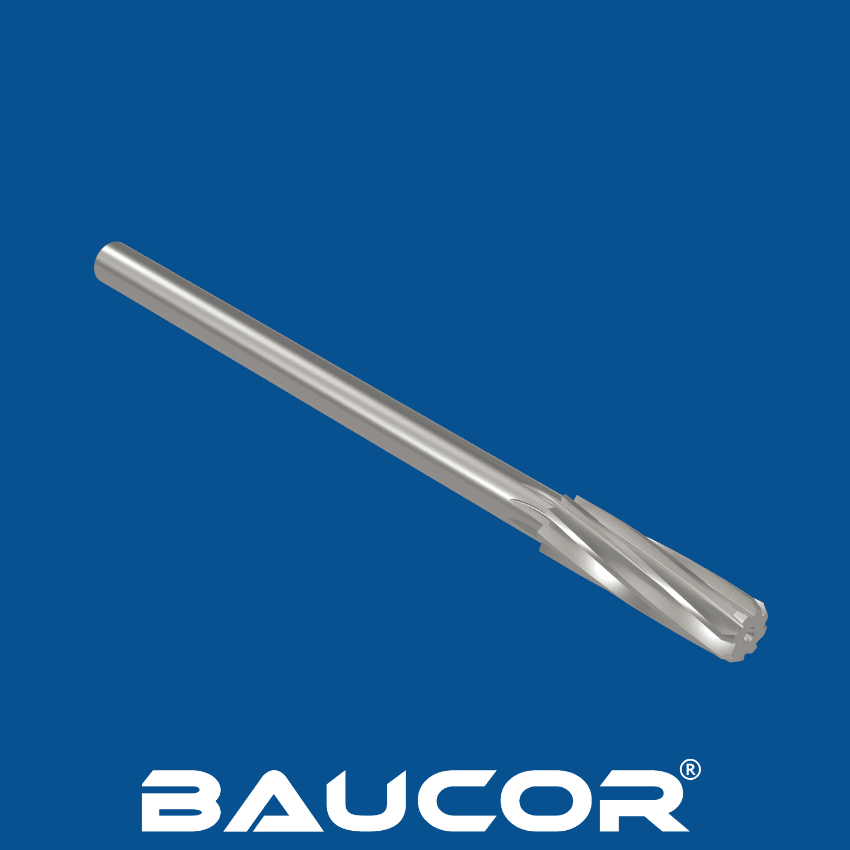
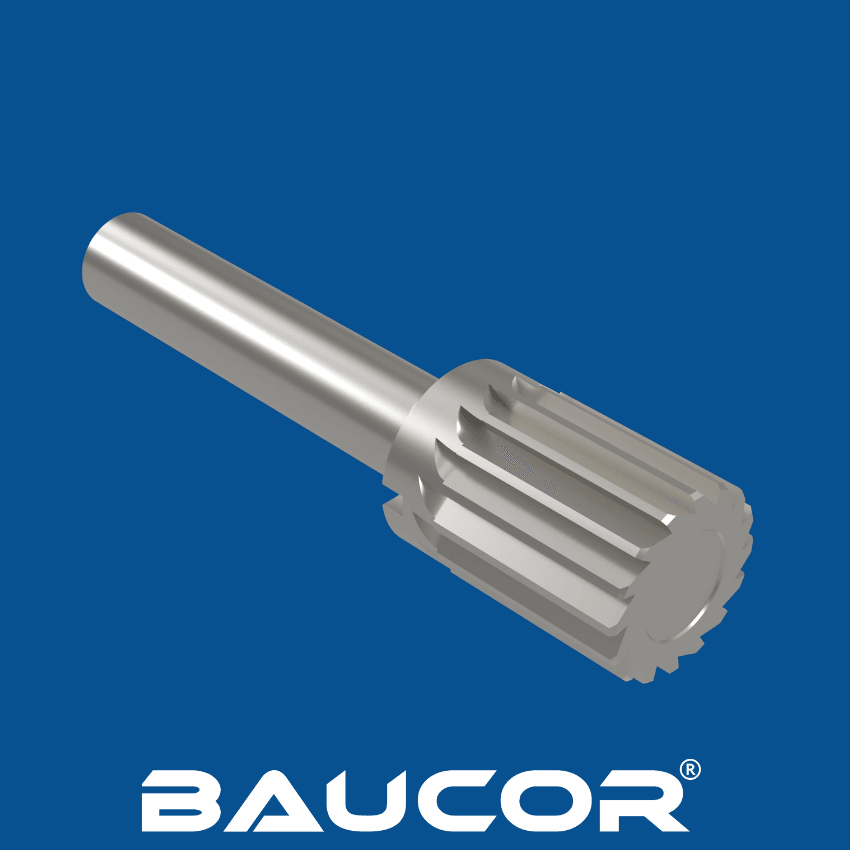
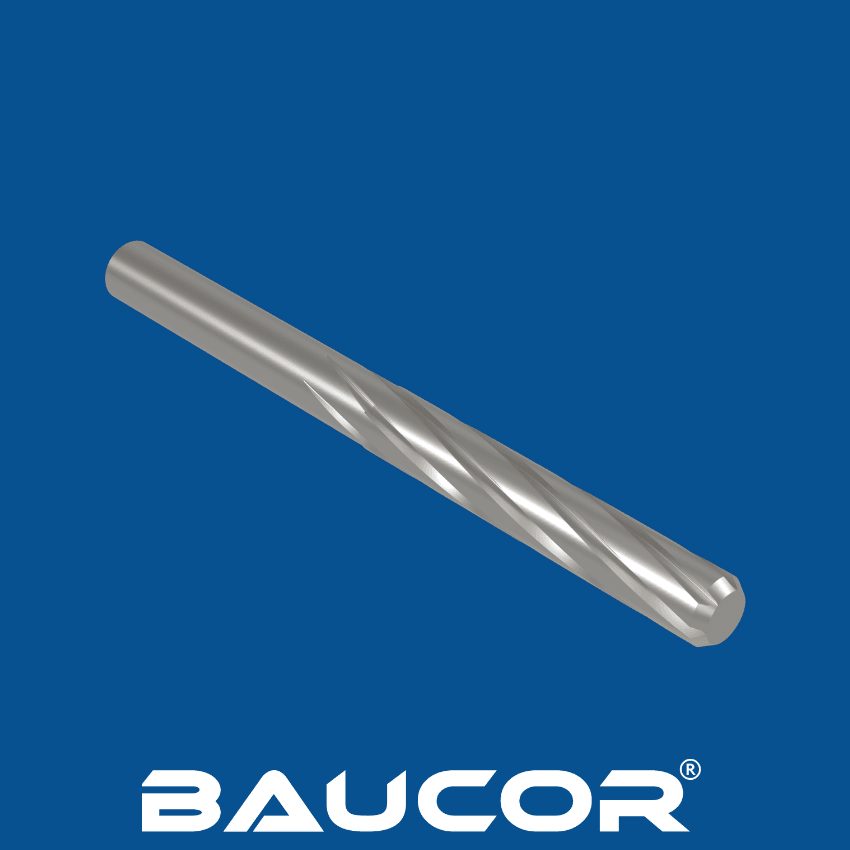
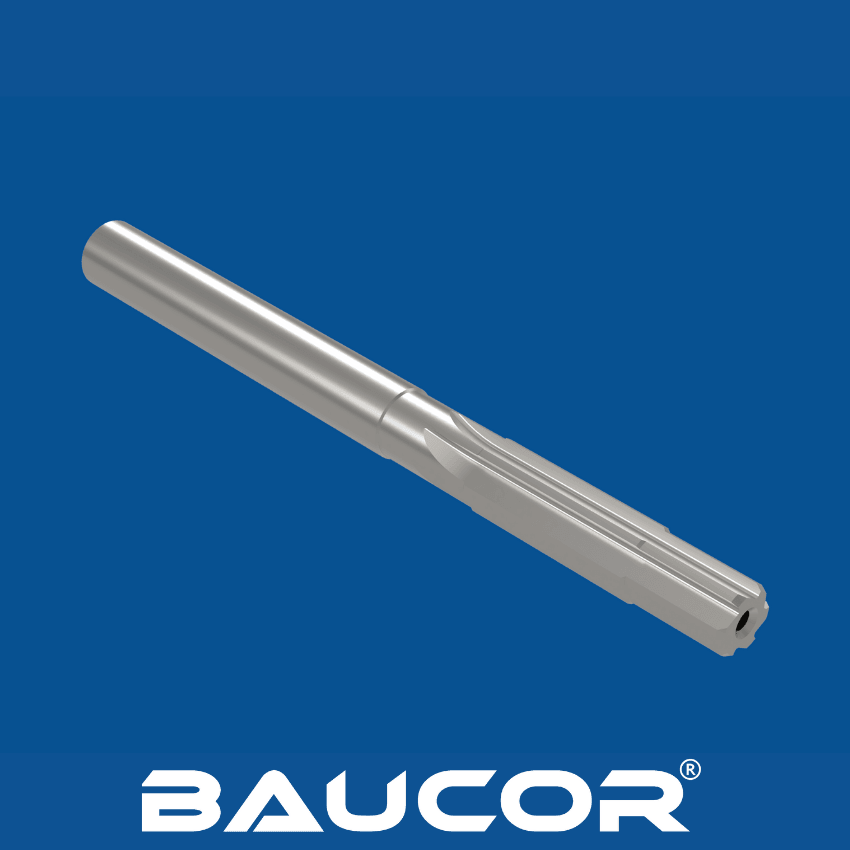
L'utensile con raggio d'angolo è progettato per produrre bordi lisci e arrotondati ed eliminare gli spigoli vivi sui componenti lavorati. Le frese per raccordi di Baucor garantiscono raggi costanti, ottime finiture superficiali e prestazioni di lavorazione affidabili. Caratteristiche:

  • Design a singola estremità: il profilo di taglio è presente su una sola estremità dell'utensile, a differenza delle frese per raccordi a doppia estremità.
  • Profilo per raccordi: il tagliente ha un profilo a raggio convesso che si raccorda dolcemente al codolo, progettato appositamente per realizzare angoli arrotondati.

Scanalature: consentono l'evacuazione del truciolo durante il processo di taglio.

Progetta la tua fresa a candela

Progetta la tua fresa a candela

Compilate il modulo in pochi passaggi per ricevere soluzioni di produzione su misura, adatte alle vostre esigenze!

Inizia a progettare

Come funziona una fresa per raccordi a singola estremità?
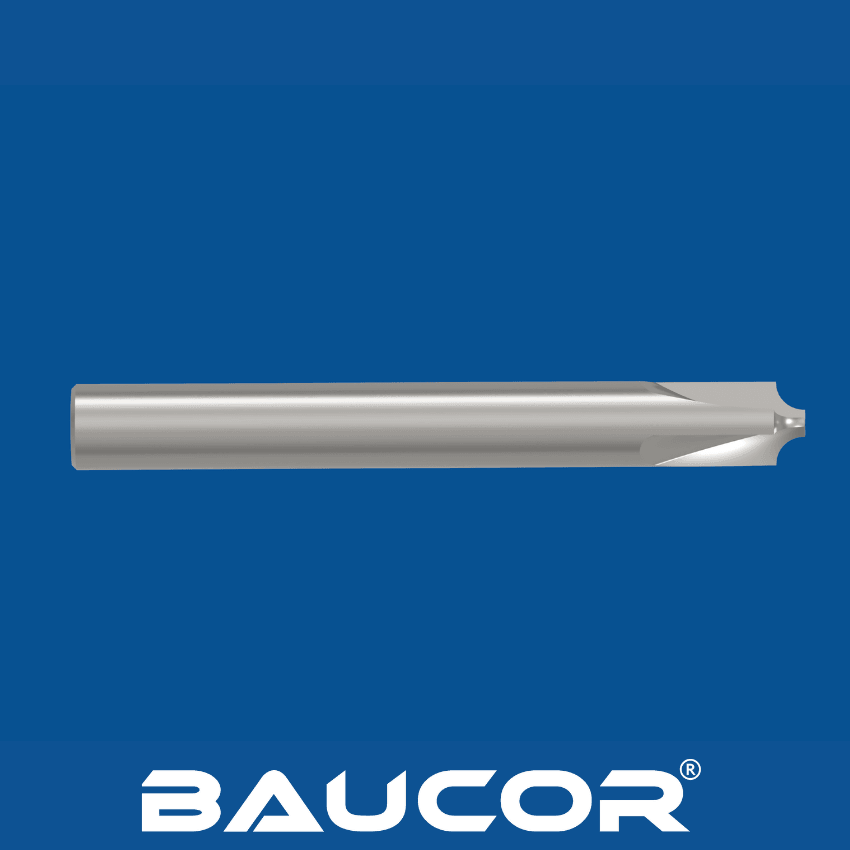
Fresa per raccordi
  1. Attrezzaggio: la fresa per raccordi a singola estremità viene bloccata nel mandrino di una fresatrice CNC o di un centro di lavoro.
  2. Avvicinamento allo spigolo: l'utensile viene posizionato in prossimità dello spigolo del pezzo da arrotondare.
  3. Raccordatura: la fresa penetra nel materiale e si muove lungo un arco oppure segue un percorso a contorno programmato nella macchina CNC, asportando il materiale con precisione per creare il profilo dello spigolo arrotondato.
  4. Finitura: l'utensile può eseguire passate di finitura per ottenere la levigatezza superficiale desiderata sullo spigolo arrotondato.

Vantaggi delle frese per raccordi a singola estremità

  • Raccordatura precisa degli spigoli: crea spigoli arrotondati lisci e uniformi sui pezzi.
  • Sbavatura: può essere usata per eliminare bave e spigoli vivi dopo le lavorazioni principali.
  • Maggiore sicurezza dei pezzi: gli spigoli arrotondati riducono il rischio di lesioni o di danni ad altri componenti durante la manipolazione o il montaggio.
  • Versatilità: può essere utilizzata su numerosi materiali.
Come viene prodotta una fresa per raccordi a singola estremità?

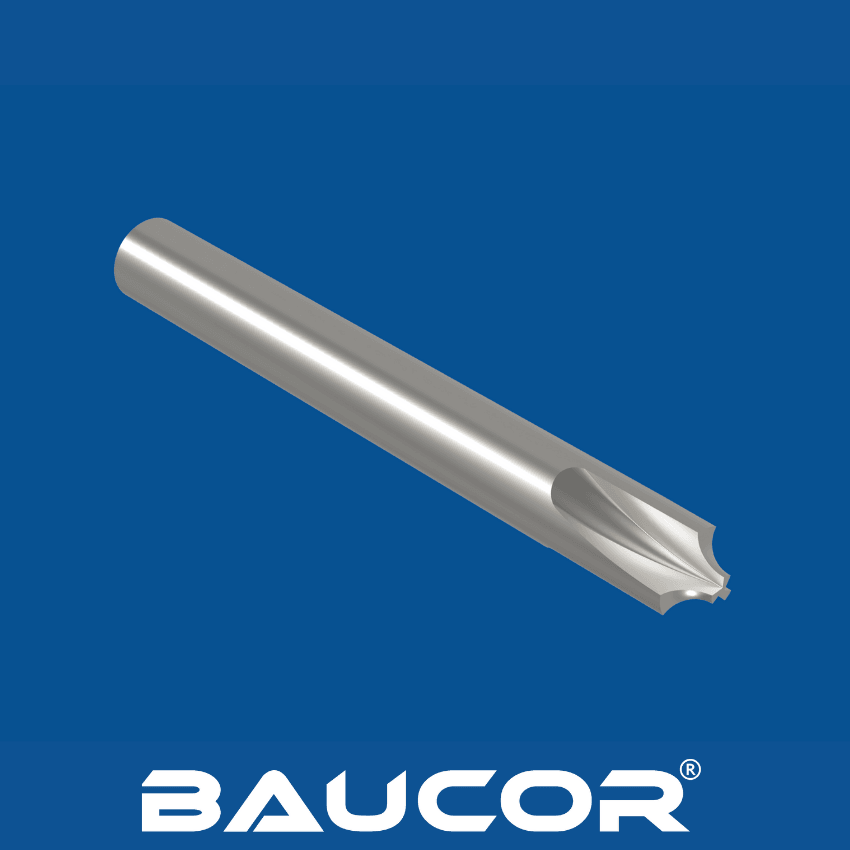
Fresa per raccordi

Le frese per raccordi a singola estremità vengono in genere realizzate con una combinazione delle seguenti fasi di produzione:

  • Preparazione del grezzo: il materiale grezzo (metallo duro o HSS) viene tagliato e sgrossato in forma cilindrica, con un diametro corrispondente alla dimensione prevista del codolo.
  • Realizzazione delle scanalature e rettifica della geometria: macchine di rettifica CNC specializzate realizzano le scanalature per l'evacuazione del truciolo e il profilo arrotondato iniziale su un'estremità dell'utensile.
  • Rettifica del raggio: con una rettifica CNC di precisione si ottiene il raggio d'angolo finale e accurato sull'estremità di taglio dell'utensile. Questa fase è fondamentale per ottenere spigoli arrotondati uniformi.
  • Formatura del codolo: il codolo viene lavorato alla forma e alla dimensione necessarie per l'inserimento nei portautensili.
  • Trattamento termico (metallo duro): le frese per raccordi in metallo duro vengono sottoposte a trattamenti termici per aumentare durezza e resistenza all'usura.0
  • Rivestimento (opzionale): possono essere applicati rivestimenti come TiN o TiAlN per migliorare ulteriormente la resistenza all'usura e la durata dell'utensile.
  • Finitura e controllo: l'utensile viene rifinito per ottenere una superficie liscia e per garantire che tutte le dimensioni, compreso il raggio d'angolo, rientrino in tolleranze strette.

Aspetti da considerare nella produzione

  • Rettifica di precisione: per garantire una geometria accurata del raggio d'angolo sull'estremità di taglio dell'utensile sono necessarie attrezzature di rettifica CNC specializzate e operatori qualificati.
  • Profilo dell'utensile: per ottenere il profilo di raggio preciso richiesto per la raccordatura occorrono un'attenta scelta della mola e un'accurata programmazione.
  • Scelta del materiale: il materiale deve essere abbastanza resistente da sopportare le forze di taglio e mantenere la propria forma precisa nel tempo. L'HSS può essere usato per i materiali più teneri, mentre il metallo duro è diffuso per i materiali più duri e per le produzioni in grandi volumi.

RICHIEDI UN PREVENTIVO

In quali dimensioni Baucor produce le frese per raccordi a singola estremità?

Le frese per raccordi a singola estremità sono disponibili in diverse dimensioni per rispondere a esigenze differenti. Ecco una panoramica generale delle dimensioni più importanti:

  • Dimensione del raggio: il raggio del tagliente determina la dimensione dello spigolo arrotondato che viene creato. Le dimensioni di raggio più comuni vanno da molto piccole (ad es. 1/32") a piuttosto grandi (ad es. 1/2" o più).
  • Diametro del codolo: in genere corrisponde alle dimensioni standard dei portautensili (ad es. 1/4", 1/2", 3/4")
  • Lunghezza complessiva: comprende la lunghezza di taglio e la lunghezza del codolo.
  • Lunghezza di taglio: la lunghezza del tagliente raggiato.

Baucor può produrre frese a candela per rispondere a un'ampia gamma di applicazioni di fresatura, dalle operazioni di fresatura generiche alla realizzazione di profili complessi e di forme 3D articolate.

Le frese a candela sono disponibili in vari tipi, come le frese a testa quadra per ottenere spigoli vivi, le frese a testa sferica per profilature lisce e le frese per sgrossatura per un'asportazione rapida del materiale. Adatte a materiali tra cui metalli, materie plastiche e compositi, Baucor può produrre frese a candela in dimensioni e configurazioni altamente specializzate, su misura per le vostre esigenze specifiche. Contattateci per informazioni dettagliate su dimensioni e opzioni di personalizzazione, per adattare alla perfezione la fresa alle vostre esigenze di fresatura.

Quali materiali si utilizzano per produrre una fresa per raccordi a singola estremità?

Le frese per raccordi a singola estremità richiedono materiali in grado di sopportare le forze di taglio generate durante la raccordatura e di mantenere il profilo di raggio preciso, per risultati costanti. Le scelte più comuni sono:

Acciai super rapidi (HSS):

  • Tipi: si usano spesso M2, M7, T15 e qualità contenenti cobalto come M35 e M42.
  • Vantaggi: buona tenacità e convenienza per impieghi meno gravosi o per materiali più teneri come plastica e alluminio.
  • Limiti: durezza e resistenza all'usura inferiori alle alte temperature rispetto al metallo duro, il che ne limita l'impiego nella lavorazione ad alta velocità o di materiali abrasivi.

Metallo duro (carburo di tungsteno):

  • Qualità: le diverse qualità di metallo duro offrono un equilibrio tra durezza, resistenza all'usura e tenacità. Le frese per raccordi possono utilizzare qualità leggermente più tenaci rispetto alle frese standard, per adattarsi alla particolare geometria di taglio.
  • Vantaggi: eccellente resistenza all'usura, durezza a caldo e prestazioni nella lavorazione ad alta velocità. Gestisce un'ampia gamma di materiali del pezzo, compresi gli acciai temprati.
  • Limiti: costo più elevato rispetto all'HSS e maggiore sensibilità alle scheggiature se non viene impiegato in attrezzaggi rigidi.

Fattori che influenzano la scelta del materiale

  • Materiale del pezzo: durezza, tenacità e abrasività del materiale lavorato sono i fattori principali. I materiali più duri richiedono frese per raccordi in metallo duro.
  • Dimensione del raggio: le frese per raccordi con raggio molto piccolo possono richiedere materiali più tenaci per sopportare le forze di taglio maggiori dovute alle dimensioni ridotte dell'utensile.
  • Volume di produzione: le produzioni più grandi favoriscono spesso la maggiore durata del metallo duro, che ne giustifica il costo.
  • Applicazione specifica: la finitura superficiale desiderata, le velocità di taglio e la complessità della lavorazione influenzano la scelta del materiale.

La competenza di Baucor nei materiali

Anche se Baucor non produce direttamente frese per raccordi a singola estremità, la nostra approfondita conoscenza dei materiali per utensili da taglio può rivelarsi preziosa:

  • Consulenza sui materiali: possiamo consigliare ai produttori il materiale ideale per le frese per raccordi a singola estremità in base alle esigenze applicative specifiche.
  • Attenzione alle prestazioni: sappiamo come la scelta del materiale influisca sui risultati di lavorazione e sulla durata dell'utensile, garantendo che le frese per raccordi funzionino come previsto per tutta la loro vita utile.

Quali rivestimenti migliorano le prestazioni di una fresa per raccordi a singola estremità?

Gli stessi rivestimenti utilizzati su altri utensili da taglio possono apportare vantaggi significativi alle frese per raccordi a singola estremità, soprattutto nella lavorazione di materiali duri o abrasivi:

  • TiN (nitruro di titanio): rivestimento versatile di colore dorato che offre durezza generica e miglioramenti della resistenza all'usura .
  • TiCN (carbonitruro di titanio): alternativa più dura e più liscia del TiN, che migliora la resistenza all'usura e lo scorrimento del truciolo.
  • TiAlN (nitruro di titanio e alluminio): offre eccellente durezza a caldo e resistenza all'ossidazione, ideale per la lavorazione ad alta velocità di materiali più tenaci e dove l'accumulo di calore è un problema.
  • AlTiN (nitruro di alluminio e titanio): simile al TiAlN, con durezza e resistenza all'ossidazione ancora maggiori, adatto alla lavorazione di materiali molto duri o ad applicazioni impegnative.
  • Carbonio simil-diamante (DLC): utilizzabile su frese per raccordi in metallo duro, offre durezza estrema e attrito molto basso per applicazioni specializzate, in particolare con materiali non ferrosi.

Fattori da considerare

  • Convenienza economica: i rivestimenti aumentano i costi. I loro vantaggi devono superare tale costo per le frese per raccordi a singola estremità, soprattutto quando una lunga durata dell'utensile e le prestazioni su materiali difficili sono fondamentali.
  • Materiale del pezzo: la durezza e l'abrasività del materiale lavorato sono determinanti. I rivestimenti offrono il massimo beneficio nella lavorazione di materiali duri e impegnativi.
  • Rigidità della lavorazione: le frese per raccordi possono essere soggette a forze di taglio variabili a causa della loro geometria. Le frese in metallo duro rivestite sono più adatte ad attrezzaggi rigidi, per ridurre al minimo il rischio di scheggiature.

RICHIEDI UN PREVENTIVO

Dove si utilizza una fresa per raccordi a singola estremità?

Le frese per raccordi a singola estremità si rivelano ideali nelle applicazioni in cui realizzare spigoli lisci e arrotondati è essenziale per l'estetica, la sicurezza, la funzionalità o una combinazione di questi fattori:

Lavorazioni meccaniche e produzione:

  • Arrotondamento degli spigoli di vari componenti lavorati per migliorare l'estetica, ridurre le tensioni e aumentare la sicurezza.
  • Sbavatura e finitura dei bordi dopo le lavorazioni principali.
  • Realizzazione di profili arrotondati all'interno di tasche, scanalature o altre caratteristiche interne.

Costruzione di stampi:

  • Realizzazione di spigoli e profili lisci e arrotondati in stampi e matrici per i processi di stampaggio a iniezione e di fusione.

Industria aerospaziale:

  • Realizzazione di spigoli lisci e arrotondati su componenti aerospaziali, dove gli spigoli vivi sono da evitare per via della concentrazione delle tensioni e di problemi di sicurezza.

Industria automobilistica:

Arrotondamento degli spigoli di componenti motore, staffe e altri componenti automobilistici.

Produzione generale:

  • Utilizzate in numerosi settori per arrotondare gli spigoli di componenti in plastica, legno, materiali compositi e altro ancora.

Perché le frese per raccordi a singola estremità sono indispensabili

  • Efficienza: rispetto alla sbavatura e alla finitura manuali, le frese per raccordi a singola estremità offrono risultati più rapidi e uniformi.
  • Maggiore sicurezza: gli spigoli arrotondati riducono il rischio di tagli, impigliamenti o danni ad altri componenti durante la manipolazione e il montaggio.
  • Estetica migliorata: gli spigoli arrotondati conferiscono ai prodotti un aspetto più curato e rifinito.
  • Riduzione delle tensioni: gli spigoli arrotondati distribuiscono le tensioni in modo più uniforme, migliorando potenzialmente la durata del pezzo e prevenendo le cricche.

Quali settori utilizzano una fresa per raccordi a singola estremità?

Le frese per raccordi a singola estremità sono utensili indispensabili nei settori in cui precisione, sicurezza e realizzazione di bordi lisci e arrotondati sono essenziali:

Industria aerospaziale:

  • Realizzazione di spigoli arrotondati su componenti aerospaziali critici, dove gli spigoli vivi possono causare concentrazioni di tensioni e portare a cedimenti prematuri.
  • Levigatura dei bordi per sicurezza, funzionalità e miglioramento dell'aerodinamica.

Industria automobilistica:

  • Arrotondamento degli spigoli di parti motore, staffe, pannelli di carrozzeria e altri componenti automobilistici per sicurezza, estetica e funzionalità.

Lavorazioni meccaniche e produzione:

  • Sbavatura e realizzazione di spigoli arrotondati su un'ampia gamma di componenti lavorati in svariati settori.
  • Realizzazione di profili arrotondati in stampi e matrici per i processi di stampaggio a iniezione e di fusione.

Produzione di dispositivi medicali:

  • Realizzazione di bordi lisci e arrotondati su strumenti chirurgici, impianti e altri dispositivi medicali, per ridurre al minimo i danni ai tessuti e aumentare la sicurezza dei pazienti.

Produzione di beni di consumo

  • Arrotondamento degli spigoli di mobili, giocattoli e altri prodotti di consumo per migliorarne estetica e sicurezza.

Su quali macchine si utilizza una fresa per raccordi a singola estremità?

Le frese per raccordi a singola estremità sono utilizzate principalmente su macchine CNC, per la loro precisione e la capacità di eseguire i percorsi utensile complessi necessari alla raccordatura:

  • Centri di lavoro CNC: il tipo di macchina più comune per le frese per raccordi a singola estremità.
  • Fresatrici a 3 assi: adatte per arrotondare gli spigoli di pezzi più semplici o dove l'accesso è limitato.
  • Fresatrici a 4 e 5 assi: offrono assi di rotazione aggiuntivi e consentono di arrotondare gli spigoli di forme complesse, superfici inclinate e spazi ristretti.

Fattori nella scelta della macchina

  • Complessità del pezzo: la complessità del pezzo e il numero di spigoli da arrotondare influiscono sulla scelta della macchina. I pezzi complessi con spazi ristretti possono richiedere macchine multiasse.
  • Volume di produzione: una produzione in grandi volumi con esigenze di raccordatura può giustificare macchine specializzate con cambio utensile automatico ottimizzate per le frese per raccordi, anche se ciò è meno comune.
  • Requisiti di precisione: le tolleranze strette favoriscono spesso i centri di lavoro CNC, per la loro precisione, il controllo e la capacità di mantenere raggi d'angolo costanti.

Quale supporto di progettazione e ingegneria offre Baucor per una fresa per raccordi a singola estremità?

Come leader mondiale nella lavorazione di precisione, Baucor sa che per ottenere risultati ottimali con le frese per raccordi a singola estremità non basta un utensile di alta qualità. Anche se le frese per raccordi specializzate non rientrano nella nostra offerta principale, ecco come potremmo supportarvi in questo ambito:

Consulenza sui materiali: guidiamo produttori e utilizzatori nella scelta dei materiali ideali (qualità di metallo duro, ecc.) in funzione dei materiali del pezzo, delle esigenze di prestazione e dei volumi di produzione.

Ottimizzazione della geometria: i nostri ingegneri possono consigliarvi su elementi come:

  • dimensione del raggio per ottenere l'arrotondamento desiderato;
  • lunghezza complessiva dell'utensile e dimensioni del codolo per un corretto serraggio e una portata adeguata;
  • geometria del tagliente per prestazioni ottimali su materiali specifici.

Competenza sui rivestimenti: vi consigliamo sull'idoneità dei rivestimenti (TiN, TiAlN, DLC, ecc.) per migliorare resistenza all'usura, durata dell'utensile e prestazioni in specifici scenari di lavorazione con frese per raccordi a singola estremità.

Supporto al processo di lavorazione: la nostra conoscenza dei processi di asportazione di materiale ci permette di suggerire tecniche o modifiche all'utensile che ottimizzano efficienza e risultati nell'uso di frese per raccordi a singola estremità.

Attenzione alla precisione: l'impegno di Baucor per la qualità si traduce nel supporto agli utilizzatori nella progettazione di frese per raccordi che soddisfino standard rigorosi.

SUPPORTO INGEGNERISTICO SENZA PARI

Servizi di supporto ingegneristico

Competenza ingegneristica in ogni fase

Baucor offre soluzioni di produzione e di ingegneria su misura, adatte alle vostre esigenze specifiche, per i settori più diversi.

Progettazione per la producibilità (DFM)

Ottimizzate il vostro progetto per la produzione

Gli ingegneri di Baucor possono esaminare il vostro progetto e fornire suggerimenti per migliorarne la producibilità, l’economicità e l’efficienza.

Soluzioni per prototipi e produzione

La vostra soluzione, nei volumi che vi servono

Che vi serva un singolo prototipo o una produzione su larga scala, gli ingegneri di Baucor sono pronti a collaborare con voi. Contattateci per scoprire come possiamo dare vita al vostro progetto.

Soluzioni ingegneristiche su misura

Soluzioni su misura per i clienti Baucor

Baucor è specializzata nel fornire soluzioni uniche di produzione e di ingegneria, progettate per rispondere alle esigenze specifiche di ogni cliente. La nostra competenza copre un’ampia gamma di settori e di applicazioni.

Quali sono le linee guida di progettazione per una fresa per raccordi a singola estremità?

Elementi progettuali chiave e aspetti da considerare

Dimensione del raggio: il raggio del tagliente determina la dimensione dello spigolo arrotondato. Scegliete un raggio che corrisponda con precisione ai requisiti del vostro progetto.

Profilo di taglio:

  • Deve corrispondere con precisione al raggio d'angolo desiderato.
  • La geometria influisce sulla formazione del truciolo e sull'efficienza di taglio, soprattutto nei materiali più duri.

Progettazione del codolo: garantisce un accoppiamento corretto e la rigidità nel portautensili della macchina. I tipi più comuni comprendono i codoli cilindrici e i codoli Weldon.

Scanalature:

Il numero di scanalature influisce sul carico per tagliente e sulla scorrevolezza del taglio.

La forma delle scanalature incide sull'evacuazione del truciolo, che può essere determinante quando si arrotondano spigoli in tasche o lavorazioni più profonde.

  • Lunghezza complessiva: comprende la lunghezza di taglio e la lunghezza del codolo. Deve garantire una portata adeguata alle applicazioni previste.
  • Lunghezza di taglio: la lunghezza del tagliente raggiato. Per raccordature più profonde possono servire lunghezze di taglio maggiori, che però possono influire anche sulla rigidità dell'utensile.

Materiale:

  • Acciaio super rapido (HSS, varie qualità) per la sua tenacità e convenienza nei materiali più teneri.
  • Metallo duro (carburo di tungsteno, varie qualità) per la sua resistenza all'usura superiore e le prestazioni nei materiali più duri e nelle produzioni in grandi volumi.

Fattori di progettazione influenzati dall'applicazione

  • Materiale del pezzo: i materiali più duri richiedono materiali di taglio più tenaci, eventualmente rivestimenti diversi, e possono richiedere parametri di taglio adattati.
  • Dimensione e profondità del raggio d'angolo: determinano la dimensione del raggio del tagliente richiesta sull'utensile e la sua lunghezza complessiva.
  • Requisiti di tolleranza: tolleranze strette possono richiedere geometrie e materiali di taglio specifici, oltre a una particolare attenzione alla rigidità della macchina.
  • Volume di produzione: influisce sulla scelta di materiali e rivestimenti per ottimizzare la durata dell'utensile e ridurre al minimo i tempi di fermo.
Visualizza come